- Kodu
- Meie kohta
- Tooted
- Uudised
- Laadi alla
- Saada päring
- Võtke meiega ühendust
Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Tooted
Tarnime täiskategooria amortisaatorite komponente, sealhulgas kolvid, stantsid, kummitihendid, kolvivardad, vedrud ja isearendatud riba-/soontepingid.
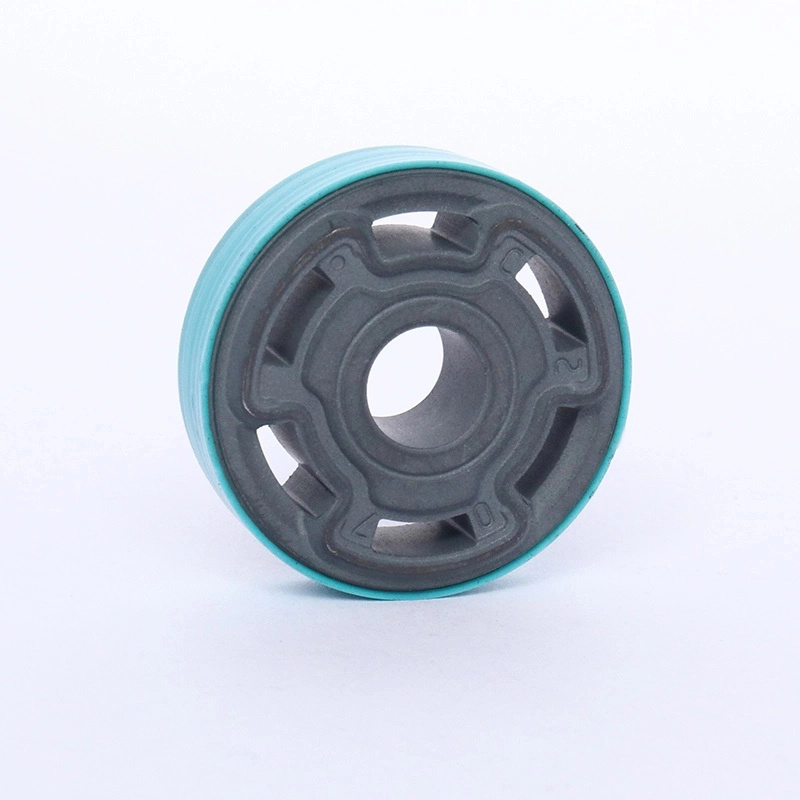


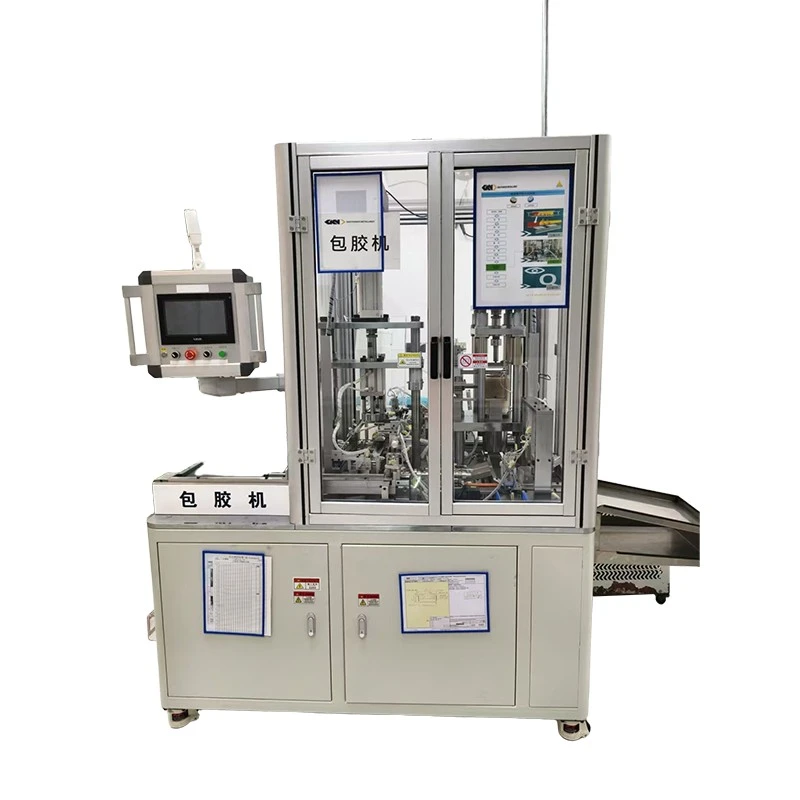
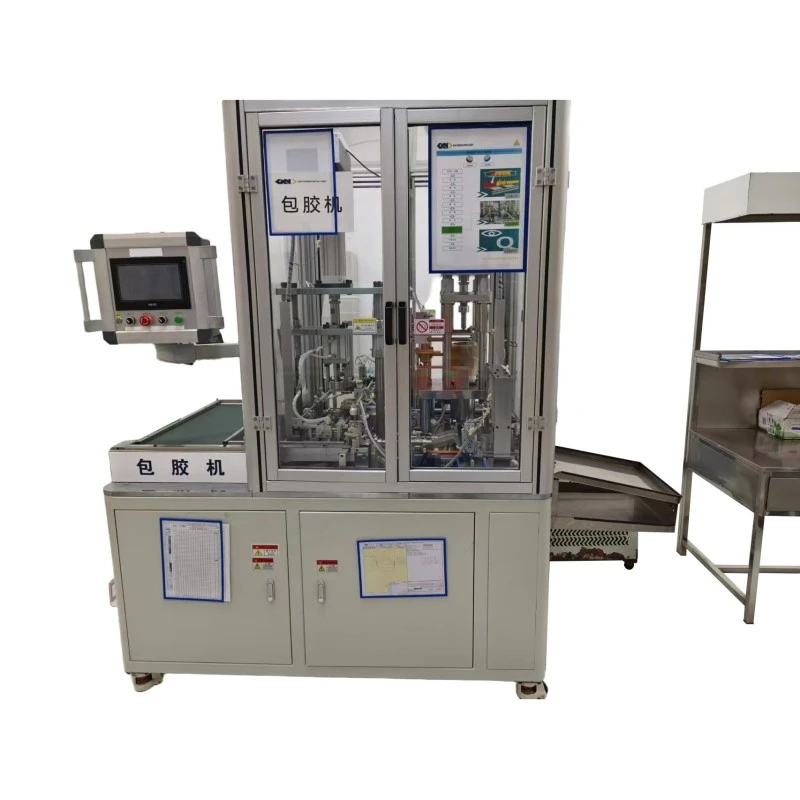
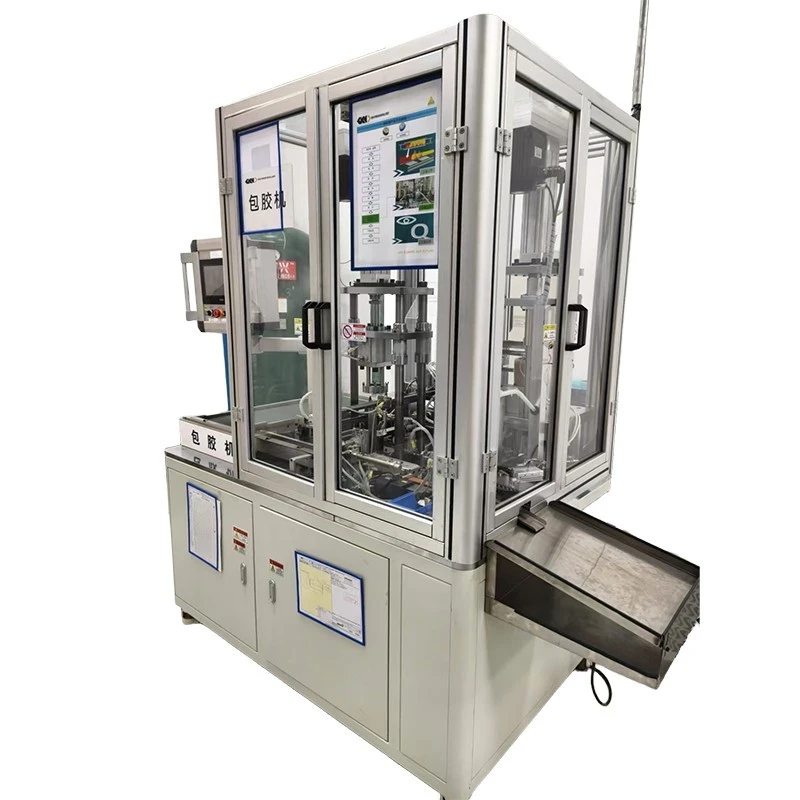
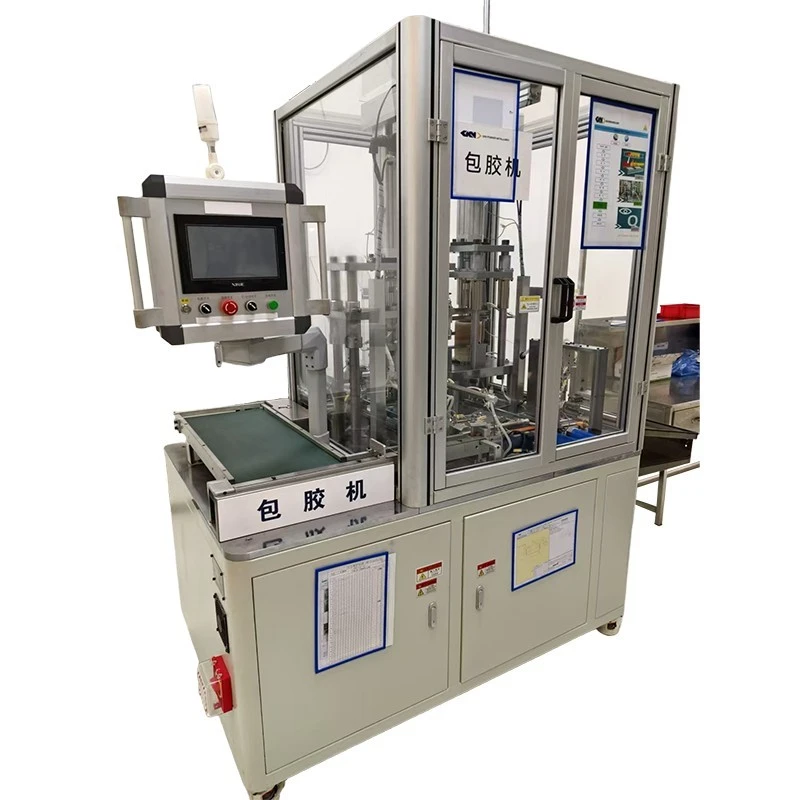
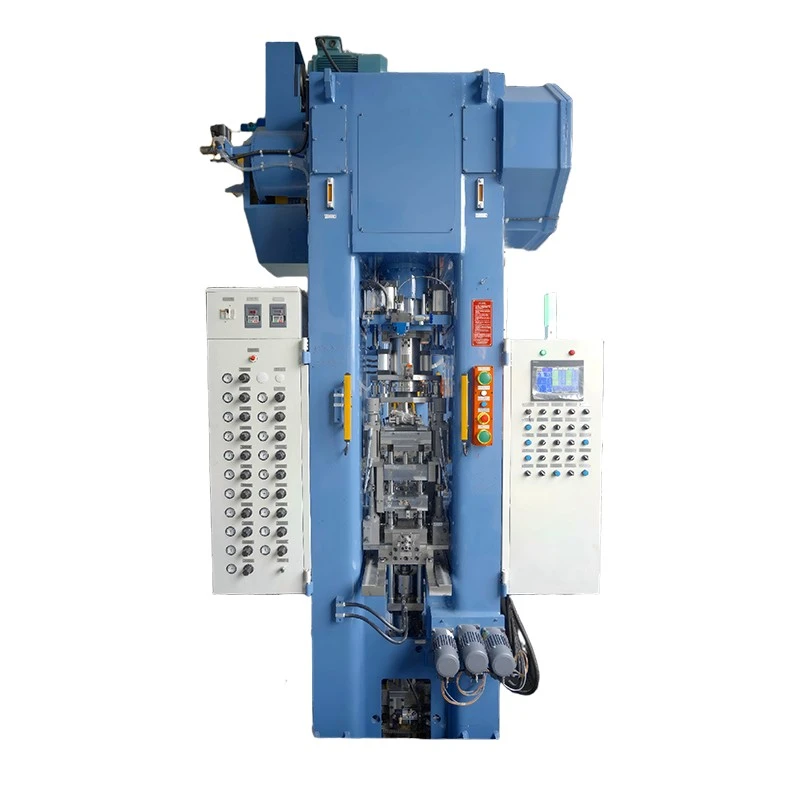
Täisautomaatne kolvilindistusmasin
XIAYI täisautomaatne kolvilindistusmasin on ette nähtud auto- ja mootorrataste hüdraulilistes amortisaatorites kasutatavate pulbermetallurgia kolbide automatiseeritud PTFE-lindimiseks. Masin integreerib kolvi etteande, PTFE-ketta paigutamise, elektromagnetilise kuumpressimise, tsirkuleeriva vesijahutuse, jäme eemaldamise, põletamise, jäätmete eemaldamise ja defektsete osade eraldamise üheks pidevaks protsessiks.
TheTäisautomaatne kolvilindistusmasinXYBJ-035XA(N) on spetsiaalselt konstrueeritud pulbermetallurgia amortisaatorikolbide PTFE-rõngaste kinnitamiseks. See ühendab endas automaatse kolvi etteande, PTFE-ketta kogumise, elektromagnetilise kuumpressimise, tsirkuleeriva vesijahutuse, jäme eemaldamise, põletamise, jäätmete eemaldamise, defektsete osade eraldamise ja valmisosade tühjendamise.
Tootmisvõimsusega≥300 tükki tunnis, PLC-põhine juhtimine, puuteekraaniga töötamine, reguleeritavad protsessiparameetrid ja konfigureeritavad tööriistad – masin on mõeldud pidevaks masstootmiseks, vähendades samal ajal käsitsi teisaldamist üksikute protsessietappide vahel.
XIAYI on loonud nõuetele vastava kvaliteedijuhtimissüsteemiIATF 16949:2016, mis toetab autotööstusega seotud seadmete ja komponentide kontrollitud tootmisprotsesse.
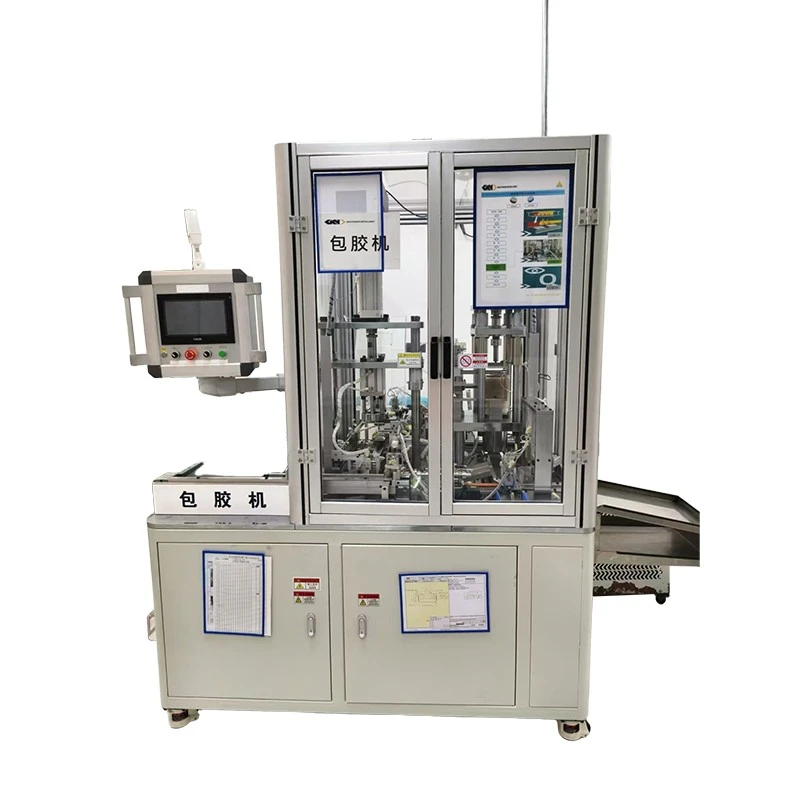
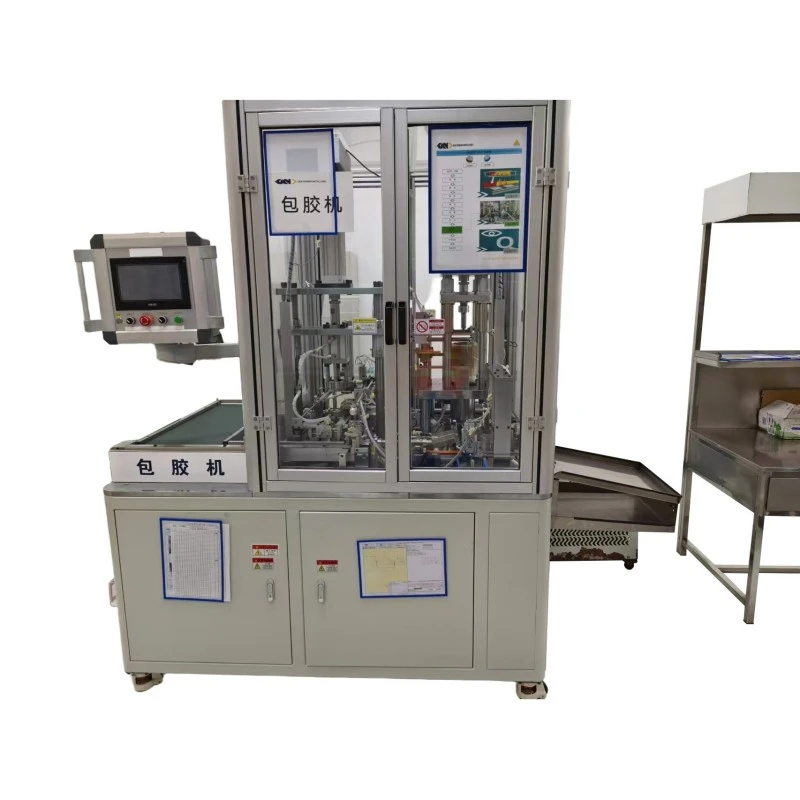
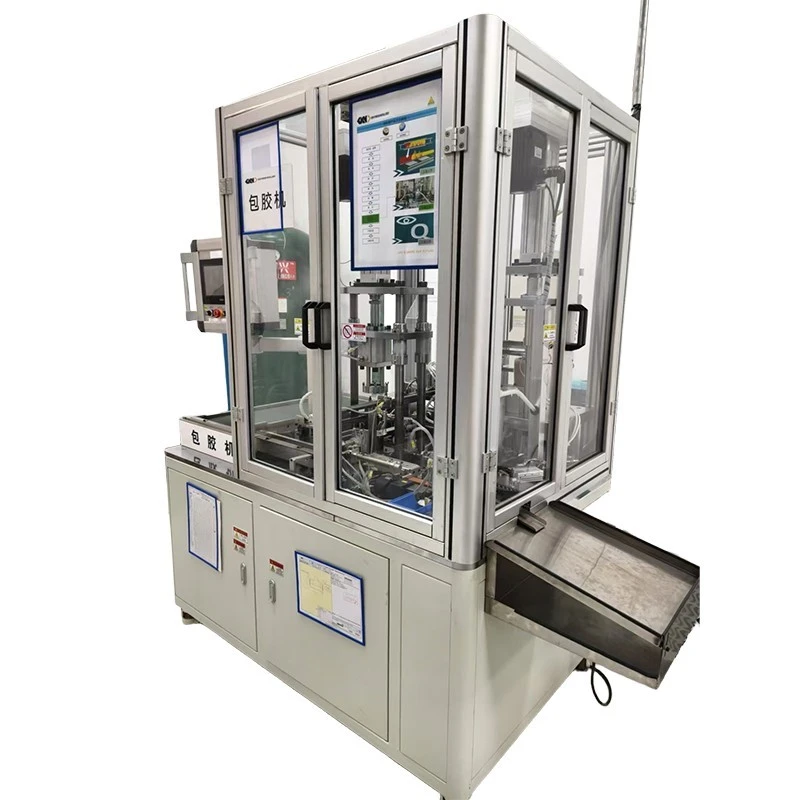
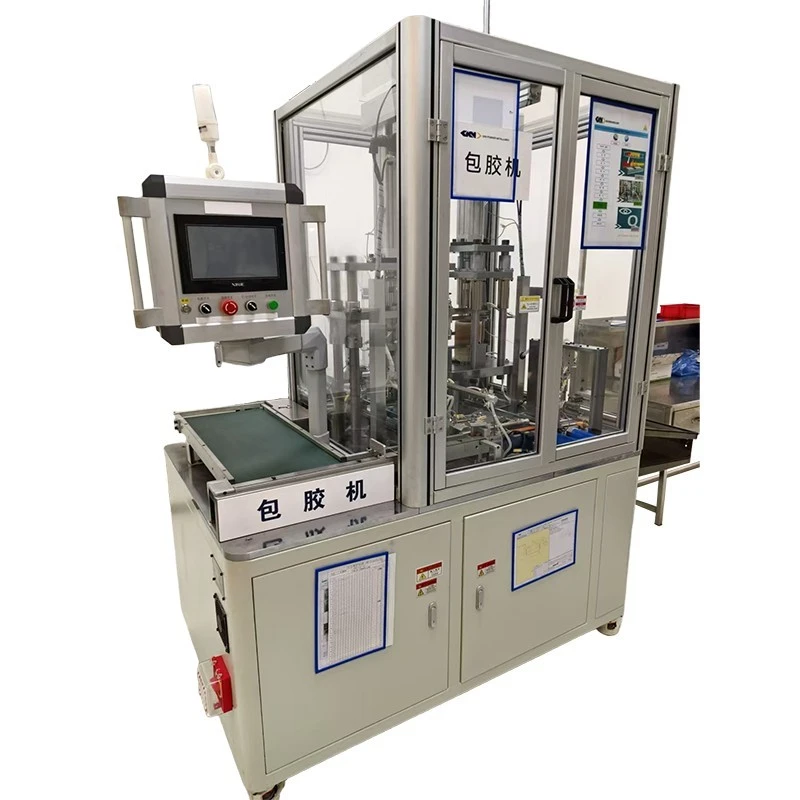
Tootmisprotsesside integreerimine
Materjali automaatne söötmine
Kolb viiakse esmalt söötmisaluselt töötlemisasendisse. Vaakumsüsteem võtab PTFE ketta üles ja asetab selle täpselt enne pressimise algust.
Integreeritud ribastamine ja vormimine
Seejärel sisenevad kolb ja PTFE materjal elektromagnetilisesse küttejaama, kus ühendamiseks rakendatakse kontrollitud rõhku ja temperatuuri. Pärast kuumpressimist liigub toorik otse ringleva vesijahutusjaama.
Viimistlemine ja osade tühjendamine
Pärast jahutamist jätkab kolb jäse eemaldamist ja laienemist. Liigne materjal eemaldatakse, PTFE serv moodustatakse ja trimmijäägid puhutakse suruõhuga minema. Viimases etapis eraldatakse kvalifitseeritud ja kahtlased osad masina ebatavalise seisukorra ilmnemisel, millele järgneb valmis kolbide automaatne tühjendamine.
See integreeritud paigutus vähendab vahepealset käitlemist ja muudab kogu PTFE ribastamise tsükli lihtsamaks hallatavaks ühe tootmisliini sees.
Protsessi juhtimine
PLC ja puuteekraani kasutamine
TheTäisautomaatne kolvilindistusmasinkasutab üksikute töötlemisetappide koordineerimiseks Xinje PLC-d ja TouchWini puutetundliku ekraaniga HMI-d.
Operaatorid saavad puuteekraani liidese kaudu konfigureerida põhiparameetreid, sealhulgas pressimisrõhku, kuumutamisaega, jahutusaega, liikumiskiirust ja muid protsessisätteid. Tootmise seadistamiseks, testimiseks ja tavatööks on saadaval käsitsi ja automaatsed töörežiimid.
Kütte- ja jahutusparameetrid
Temperatuuri reguleerimise süsteem ühendab elektromagnetilise kütmise sõltumatu ringleva vesijahutuskontuuriga. Küttetemperatuuri vahemik on0–400°C, samas kui soovitatav vormitemperatuur on200-320°C. Jahutusvee minimaalne voolukiirus on≥2,5 l/min.
Alarm ja I/O monitooring
Integreeritud I/O seirefunktsioon võimaldab tehnikutel jälgida masina signaale kasutuselevõtu ja tõrkeotsingu ajal. Samuti säilitatakse häirete ajalugu, mis annab kasulikku teavet temperatuurihäirete, andurite signaalide, pneumaatiliste probleemide või muude seadmete katkestuste uurimisel.
Tööriistad ja tootevahetus
Vahetatavad tööriistad
Amortisaatori kolvi erinevad mõõtmed võivad nõuda erinevaid vormimis- ja positsioneerimistingimusi. Sel põhjusel kasutavad seadmed vahetatavaid tööriistu, mitte ei tugine ühele fikseeritud konfiguratsioonile.
Tööriistasüsteem võib sisaldada ketaspressimise vorme, koonusekujulisi stantse, lindivorme, PTFE-ketashülssi, jäsemete eemaldamise asukohaseadmeid ja muid kohandatud kinnitusi vastavalt kolvi konstruktsioonile.
Mudelivahetus
Ühilduvate kolvimudelite vahel vahetamisel saab vastava tööriistakomplekti välja vahetada ja HMI kaudu reguleerida vajalikke protsessiparameetreid. Protsessi retsepte saab ka salvestada ja meelde tuletada, aidates tootmispersonalil vähendada korduvat parameetrite sisestamist mudeli muutmise ajal.
Configurable Process Modules
Kobade eemaldamise, laiendamise ja PTFE-ketta etteande funktsioone saab konfigureerida vastavalt tootmisnõuetele, pakkudes suuremat paindlikkust, kui masin on integreeritud erinevatesse kolvi tootmisprotsessidesse.
Kütte- ja jahutuskorraldus
Elektromagnetiline küte
Elektromagnetiline kuumutamine tagab pressimise tsükli ajal liimimisvormi kontrollitud soojuse. See võimaldab masinal PTFE sidumise etapis rakendada vajalikke termilisi tingimusi.
Ringlev vesijahutus
Pärast liimimisetapi lõppu siseneb toorik iseseisvasse tsirkuleerivasse vesijahutussüsteemi temperatuuri kiireks alandamiseks.
PTFE vormimise stabiilsus
Jahutusprotsess aitab stabiliseerida PTFE materjali pärast kuumpressimist ja toetab ühtlast vormimist enne järgnevaid kärpimistoiminguid. Soovitatav vormi temperatuurivahemik200-320°Cannab praktilise viite protsessile, samas kui tegelikke parameetreid saab reguleerida vastavalt PTFE materjalile, kolvi konstruktsioonile, tööriistade konfiguratsioonile ja tootmisnõuetele.
Automatiseerimine ja osade käsitsemine
Kolvi söötmine
Söötmisalus ja konveierisüsteem viivad amortisaatorite kolvid töötlemisalasse. Söötmisjärjestusse saab lisada valikulise kolvi pööramise.
PTFE plaadi ülekanne
Sisseehitatud vaakumgeneraator tegeleb PTFE-ketta kogumise ja edastamisega, samas kui fotoelektrilised andurid ja läheduslülitid jälgivad komponentide asukohta kogu protsessi vältel.
Jäätmete äravedu ja äraviimine
Pärast lindistamist ja vormimist eemaldab suruõhk trimmislaastud tööpiirkonnast. Seejärel tühjendatakse valmis komponendid automaatselt.
See paigutus aitab vähendada korduvat käsitsi teisaldamist ja hoiab kolvi liikumas läbi määratletud töötlemisjärjestuse.
Vigade käsitlemine ja jälgitavus
Ebanormaalse seisundi jälgimine
Suuremahulise kolvitootmise puhul on oluline vältida masina anomaaliate tekitamist suures koguses küsitavaid osi.
Juhtsüsteem sisaldab häireloogikat ebatavaliste töötingimuste, näiteks temperatuurihälvete korral. Kui masin seiskub ebatavalise olukorra tõttu, saab kahtlased toorikud kvalifitseeritud toodetest programmeeritud järjestuse järgi eraldada.
Häirete ajalugu
Häirete ajalugu salvestatakse juhtimissüsteemi, et hoolduspersonal saaks vaadata masina varasemaid sündmusi. Koos I/O seirega annab see praktilise viite tõrkeotsinguks ja ennetavaks kontrolliks.
Tootmise kaitse
Masin on ette nähtud ka peatuma kindlaksmääratud rikete korral, mitte jätkama tootmist ilma protsessi juhtimiseta, aidates piirata seadmete kõrvalekallete võimalikku mõju järgmistele kolvipartiidele.
Peamised tehnilised andmed
| Üksus | Spetsifikatsioon |
| Mudel | XYBJ-035XA(N) |
| Üldmõõtmed (P × L × K) | 1600 × 1050 × 2200 mm |
| Masina kaal | 700 kg |
| Nimipinge / sagedus | 220V / 50Hz |
| Max Energiatarve | 4500 W |
| Tööõhurõhk | 0,5-1 MPa |
| Soovitatav õhurõhk | 0,5–0,7 MPa |
| Küttemeetod | Elektromagnetiline küte |
| Kütte temperatuurivahemik | 0–400°C |
| Soovitatav hallituse temperatuur | 200-320°C |
| Jahutusmeetod | Ringlev vesijahutus |
| Min. Jahutusvee voolukiirus | ≥2,5 l/min |
| Tootmisvõimsus | ≥300 tükki tunnis |
| Juhtimissüsteem | Xinje PLC + TouchWin HMI puuteekraan |
| Õhu sisselasketoru | Φ10 |
| Jahutusveetoru | Φ8 |
Põhikomponendid
Juhtimine ja pneumaatiline süsteem
Juhtsektsioon kasutab aXinje XC3-60T-E PLC laiendusmoodulitegakoos TouchWini puuteekraaniga HMI-ga. PLC koordineerib materjali käitlemist, kuumutamist, jahutamist, pressimist, kärpimist, tuvastamist, häireid ja muid automatiseeritud toiminguid.
Pneumaatilises süsteemis kasutatakse AIRTACi silindreid, solenoidventiile, filtriregulaatorseadmeid, vaakumgeneraatorit ja vaakummanomeetrit. Süsteem sisaldab33 komplekti solenoidventiileasjakohaste pneumaatiliste liikumiste juhtimiseks.
Pressimine ja ajamisüsteem
Pressisüsteemis kasutatakse servo-elektripressisilindrit maksimaalse survejõuga15 kN. Söötmisalustel ja konveierimehhanismidel kasutatakse mitut reguleeritava kiirusega mootoreid.
Temperatuur ja jahutussüsteem
Temperatuurisüsteem koosneb keraamilisest kütterõngast, PTC-küttelehest ja sõltumatust tsirkuleerivast vesijahutussõlmest.
Andurid ja tööriistad
Läheduslülitid ja fotoandurid tagavad asukoha ja protsessi jälgimise.
Tööriistad on kohandatud vastavalt kolvi mõõtmetele ja need võivad hõlmata lindivorme, ketaspressimise vorme, koonusekujulisi stantse, PTFE-ketashülse ja jäse eemaldavaid kinnitusseadmeid.
Tootmisrakendused
Autode amortisaatorite kolvid
TheTäisautomaatne kolvilindistusmasinon mõeldud tootjatele, kes töötavad hüdraulilistes amortisaatorites kasutatavate pulbermetallurgia kolbidega.
Mootorratta amortisaatorite komponendid
Seadmed sobivad ka mootorratta amortisaatorite komponentide tootmiseks, kus on vaja PTFE-ribaga pulbermetallurgia kolbe.
Mitme mudeli tootmine
Masin suudab kohandada erinevaid kolvi spetsifikatsioone, muutes asjakohaseid tööriistade kinnitusi ja kohandades vastavaid protsessi parameetreid. See muudab selle sobivaks tootjatele, kes toodavad mitut kolvi varianti, mitte ühte fikseeritud toodet.
Ettevõtetele, kes toovad kolviribaprotsesse ettevõttesiseselt, pakub integreeritud struktuur ka võimaluse ühendada PTFE ribad automaatse tootmistöövoo üles- ja allavoolu etappidega.
Paigaldamine ja hooldus
Igapäevane ülevaatus
Enne igapäevast käivitamist peaksid operaatorid kontrollima tööõhurõhku ja kontrollima pneumaatilisi torusid lekke suhtes. Lineaarjuhikuid ja lineaarlaagreid tuleks vastavalt töötingimustele määrida ligikaudu iga kolme päeva järel.
Mehaaniline ülevaatus
Motors should be checked for abnormal noise, while dust and grease should be removed from motor surfaces regularly. Screws, bolts, and other fastening points should be inspected and tightened on a monthly basis.
Häire ülevaade
Häirekirjeid tuleks samuti perioodiliselt üle vaadata. Korduvad häired või ebatavalised signaalid võivad anda varakult märku, et andur, pneumaatiline komponent, ajam või muu masina komponent vajab kontrolli.
Paigaldus ja tehniline tugi
Paigaldamine ja kasutuselevõtt
XIAYI pakub paigaldus- ja kasutuselevõtutoetust pärast tarnimist.
Operaatorkoolitus
Operaatorkoolitus võib hõlmata masina kasutamist, parameetrite seadistamist, tõrkediagnostikat ja tavapäraseid hooldusprotseduure.
Garantii ja varuosad
Seadmed on varustatud a12-kuuline garantii alates vastuvõtmise kuupäevast. XIAYI pakub ka elukestvat varuosade tarnimist ja tehnilist konsultatsiooni.
Klientidele, kes tegutsevadTäisautomaatne kolvilindistusmasinpidevas tootmises võib tehniline tugi hõlmata seadmete tööd, parameetrite reguleerimist, tõrkeotsingut, tööriistade konfigureerimist ja rutiinset hooldust.
IATF 16949:2016 nõuetele vastava kvaliteedijuhtimissüsteemiga XIAYI keskendub autotööstusega seotud tootmisrakendusi teenindavate seadmete kontrollitud tootmisele ja kvaliteedijuhtimisele.
Korduma kippuvad küsimused
Mille töötlemiseks see masin on ette nähtud?
Masin on ette nähtud auto- ja mootorrataste hüdraulilistes amortisaatorites kasutatavate pulbermetallurgia kolbide automaatseks PTFE-lindimiseks. See ühendab ühes automatiseeritud süsteemis PTFE paigutuse, kuumpressimise, jahutamise, jäme eemaldamise, põletamise ja osade käsitsemise.
Millist tootmisvõimsust suudab masin saavutada?
Nominaalne tootmisvõimsus on≥300 tükki tunnis. Tegelik väljund võib varieeruda sõltuvalt kolvi mõõtmetest, PTFE materjalist, tööriistade konfiguratsioonist, protsessi parameetritest ja tootmistingimustest.
Kuidas on PTFE riba kolviga ühendatud?
Protsessis kasutatakse elektromagnetilist kuumutamist koos kontrollitud pressimisega. Pärast kuumpressimist siseneb kolb tsirkuleeriva veega jahutusjaama, et kiiresti stabiliseerida ühendatud PTFE-materjal.
Millist temperatuurivahemikku saab seadistada?
Elektromagnetilisel küttesüsteemil on temperatuurivahemik0–400°C. Soovitatav vormi temperatuurivahemik200-320°Con esitatud protsessi viitena, samas kui lõplikud seadistused tuleks määrata vastavalt konkreetsele PTFE materjalile ja kolvi konstruktsioonile.
Kas on võimalik toota erinevaid kolvimudeleid?
Jah. Masin toetab vahetatavate tööriistade kaudu mitut kolvi spetsifikatsiooni. Vastavaid vorme ja kinnitusi saab muuta vastavalt kolvi mõõtmetele, samal ajal kui protsessi parameetreid saab salvestada ja HMI kaudu meelde tuletada.
Kas operaatorid saavad tootmisparameetreid reguleerida?
Jah. PLC ja puuteekraaniga HMI võimaldavad operaatoritel reguleerida selliseid parameetreid nagu pressimisrõhk, kuumutamisaeg, jahutusaeg ja liikumiskiirus. Saadaval on ka käsitsi ja automaatsed töörežiimid.
Kuidas masin käitub ebatavalistes tootmistingimustes?
Juhtsüsteem jälgib protsessi signaale ja annab häireid kindlaksmääratud ebanormaalsete tingimuste, sealhulgas temperatuuriga seotud probleemide korral. Kui masin seiskub ebatavalise sündmuse tõttu, saab kahtlased osad eraldada, et vähendada potentsiaalselt defektsete toodete ja kvalifitseeritud osade segamise võimalust.
Millist suruõhku masin vajab?
Määratud tööõhurõhk on0,5-1 MPa, koosSoovitatav 0,5–0,7 MPanormaalseks tööks. Masin kasutab Φ10 õhu sisselasketoru.
Millist jahutusveevarustust on vaja?
Jahutussüsteem kasutab tsirkuleerivat vett minimaalse nõutava voolukiirusega≥2,5 l/min. Määratud jahutusveetoru suurus on Φ8.
Kas paigaldamine ja operaatori koolitus on saadaval?
Jah. XIAYI pakub pärast tarnimist paigaldus- ja kasutuselevõtutoetust koos operaatori koolitusega, mis hõlmab masina kasutamist, parameetrite seadistamist, tõrkediagnostikat ja tavapärast hooldust.
Seotud kategooria
Saada päring
Kontaktinfo
-
Aadress
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei piirkond, Ningbo linn, Zhejiangi provints, Hiina
-
Tel
-
Meil
Hankige oma amortisaatorite osade jaoks kohandatud pakkumine
Miks globaalsed ostjad valivad Ningbo Xiayi:
✓ IATF 16949 sertifitseeritud – defektide määr on rangelt kontrollitud alla 0,1%.
✓ Täiskategooria tarnimine – kolvid, vardad, vedrud, stantsid ja kummiosad.
✓ Teadus- ja arendustegevuse tugi – kohandatud pulbermetallurgia valemid ja 7–10-päevane kiire prototüüpimine.
✓ Tõestatud võimsus – 50 miljonit südamikukolvi toodetakse aastas ülemaailmsetele originaalseadmete tootjatele.
Kas olete alustamiseks valmis? Täitke allolev vorm ja meie insenerimeeskond vastab 24 tunni jooksul kohandatud soovitusega.
Seotud tooted

Uudiste soovitused