- Kodu
- Meie kohta
- Tooted
- Uudised
- Laadi alla
- Saada päring
- Võtke meiega ühendust
Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Tooted
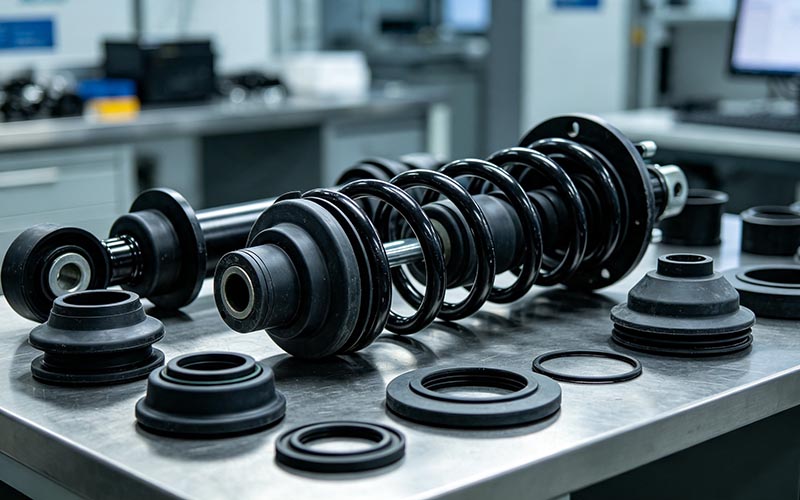
Tarnime täiskategooria amortisaatorite komponente, sealhulgas kolvid, stantsid, kummitihendid, kolvivardad, vedrud ja isearendatud riba-/soontepingid.


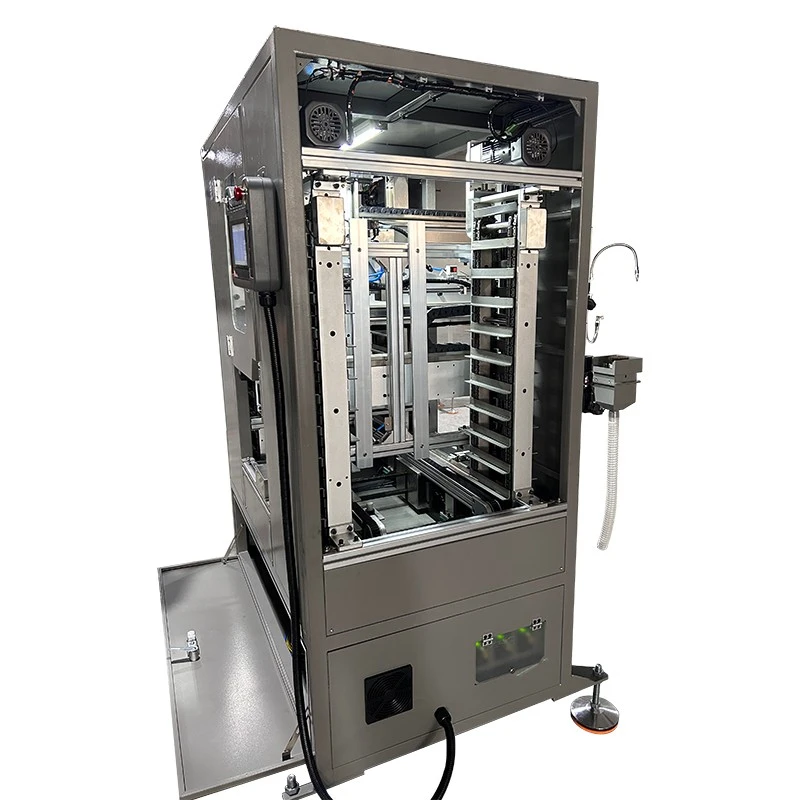
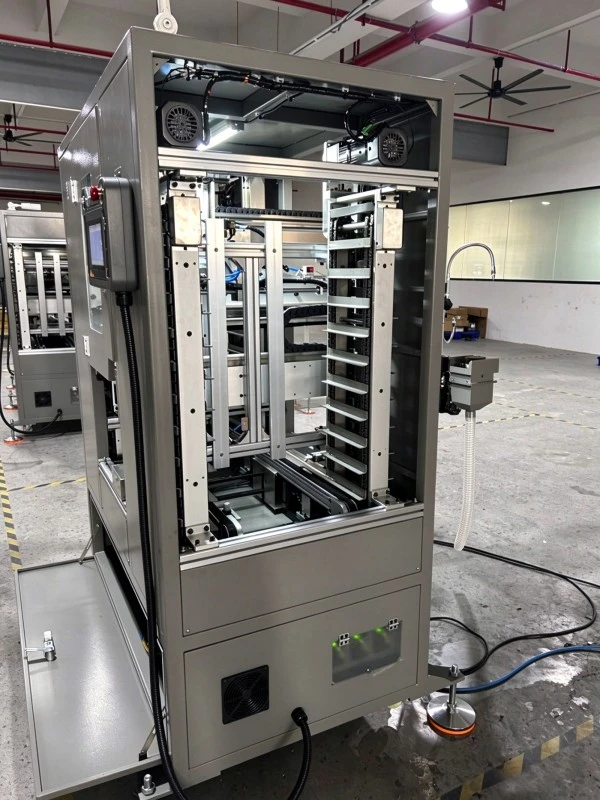
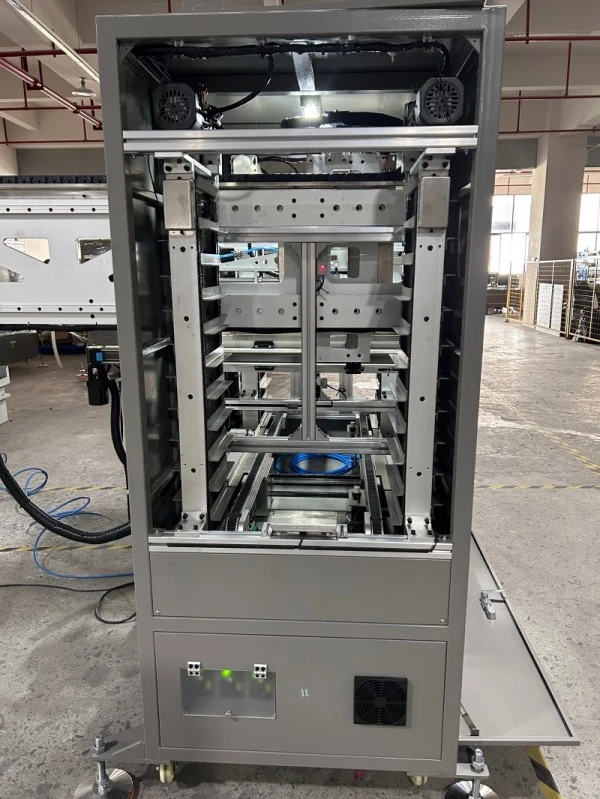
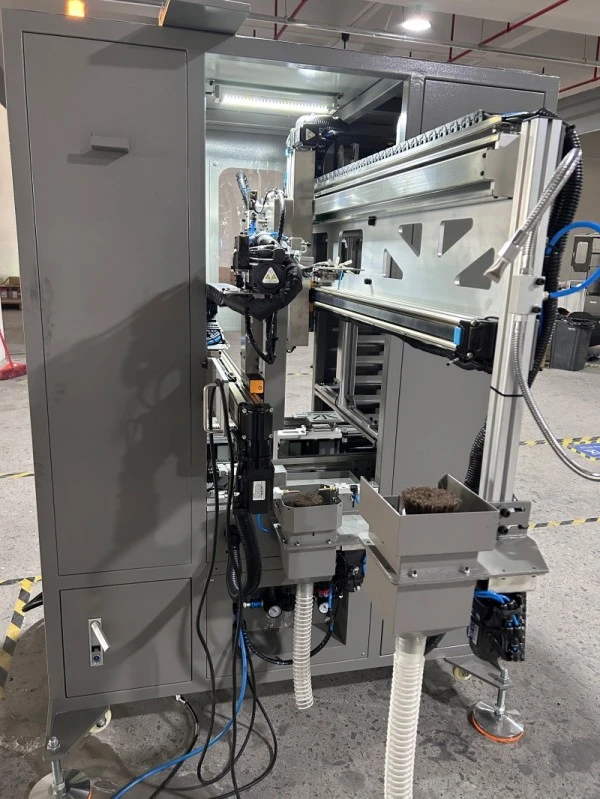
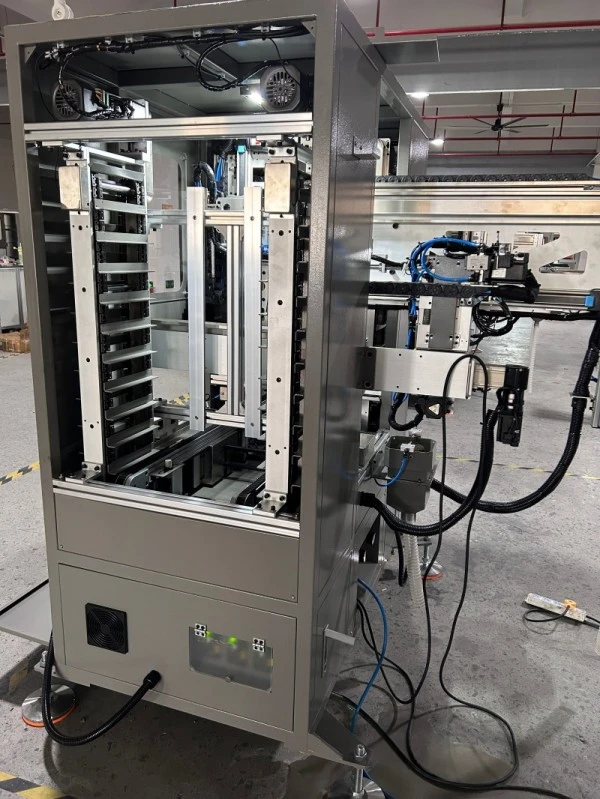
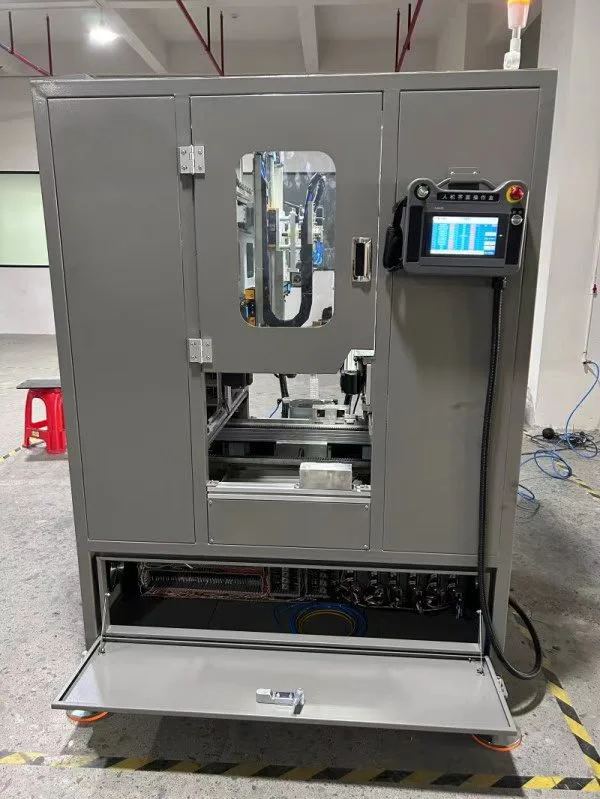
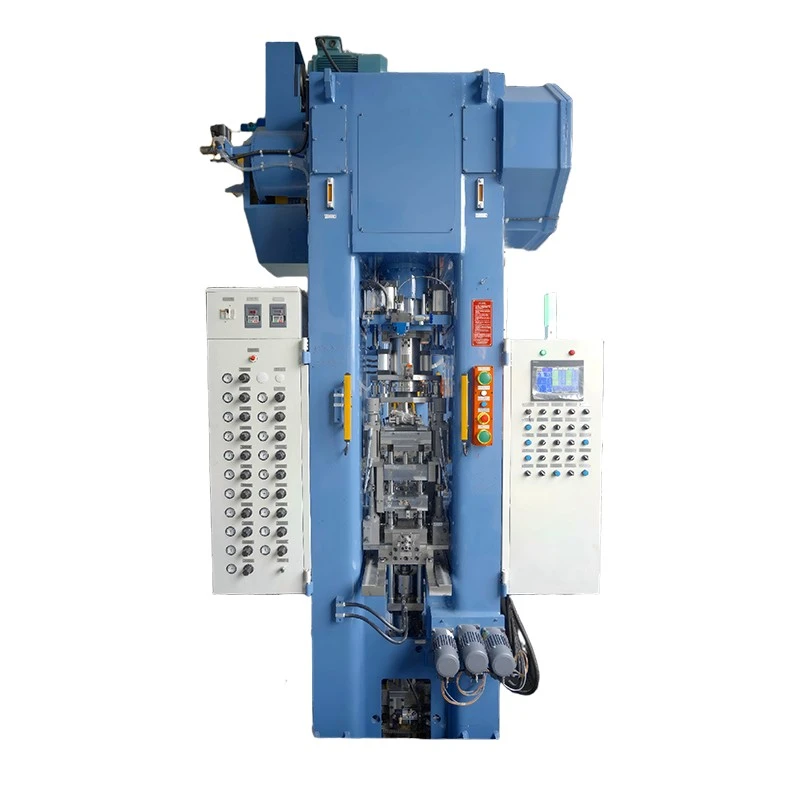
Täisautomaatne pulbermetallurgia osade käsitsemise ja kaubaalustele paigutamise masin
XIAYI develops automated post-press handling solutions for powder metallurgy (PM) component manufacturing. See täisautomaatne pulbermetallurgia osade käsitsemise ja kaubaaluste töötlemise masin, mis on loodud töötama koos FY-seeria mehaaniliste pulbripresside ja hüdrauliliste servopressidega, automatiseerib haprate roheliste tihendite ülekandmist pressvormist paagutamisalustele.
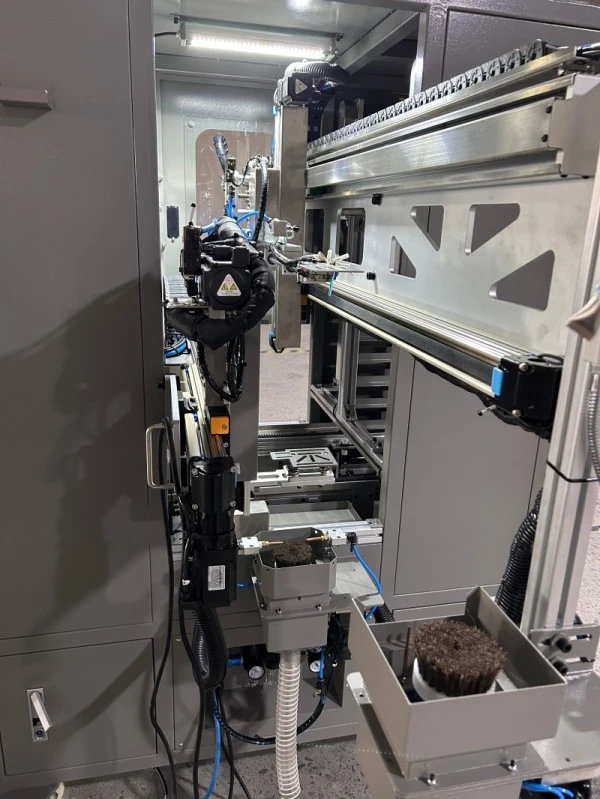
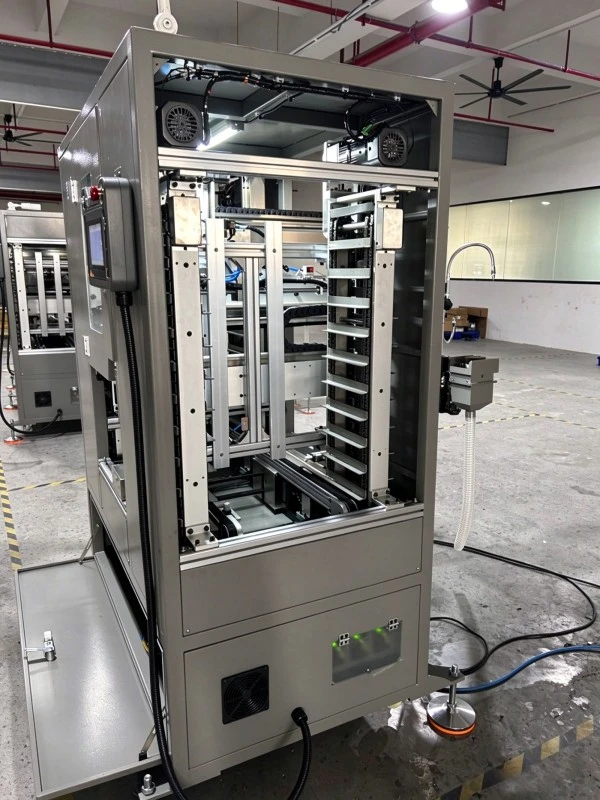
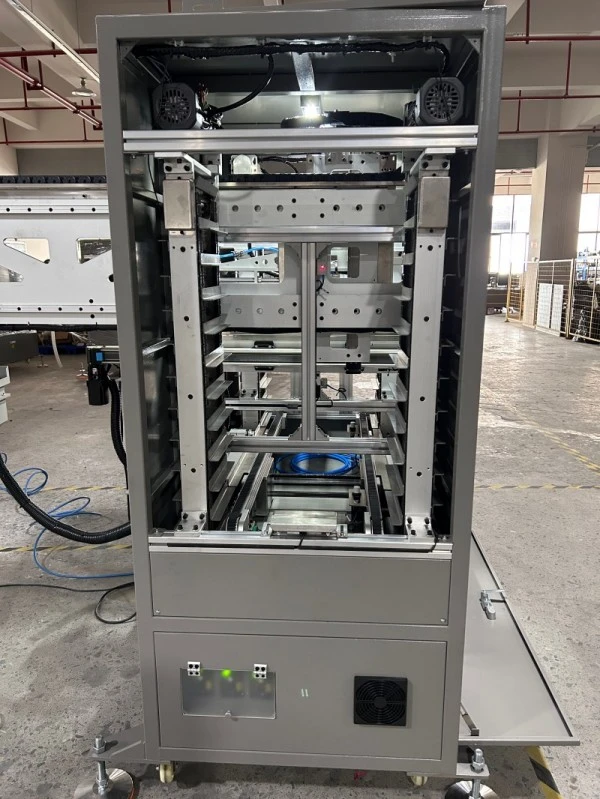
TheTäisautomaatne pulbermetallurgia osade käsitsemise ja kaubaalustele paigutamise masinintegreerib stantsiõõnte osade eemaldamise, kahepoolse pulberharjamise, tooriku 180° ümberpööramise, automaatse salve laadimise, tühja aluse söötmise ja täisaluse puhverdamise. Vähendades käsitsi kokkupuudet paagutamata komponentidega, aitab süsteem minimeerida käitlemisega seotud killustumist ja purunemist, toetades samal ajal ühtlasemat tootmise töövoogu.
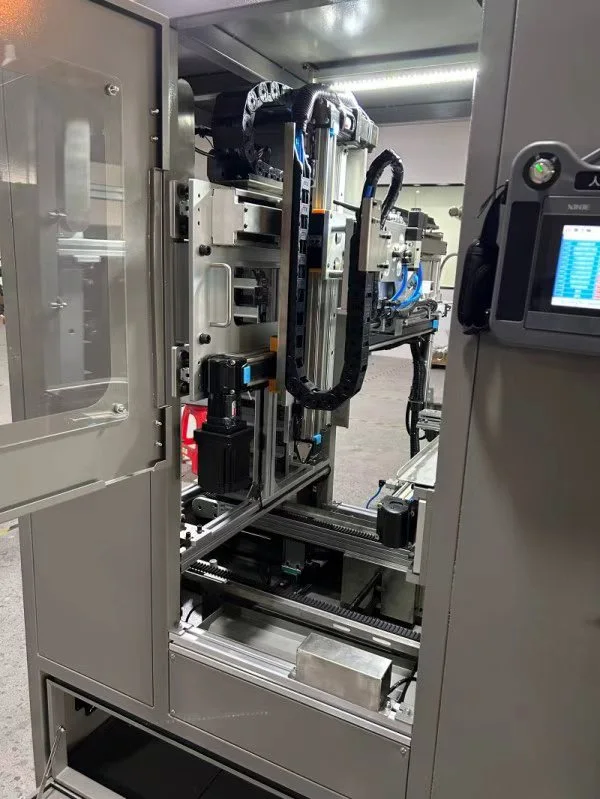
Tööjaam, mida juhivad mitmeteljelised servo-hammasrihma moodulid ja mida juhitakse puuteekraaniga HMI-ga PLC-ga, toetab nelja vahetatavat haardemeetodit: kinnitust, magnethaaret, vaakumimemist ja sisemist laiendamist. Operaatorid saavad juhtimisliidese kaudu reguleerida liikumisparameetreid, osade vahekaugust ja kaubaaluste paigutust, muutes süsteemi sobivaks erinevate roheliste kompaktsete geomeetriate ja tootmisnõuete jaoks.
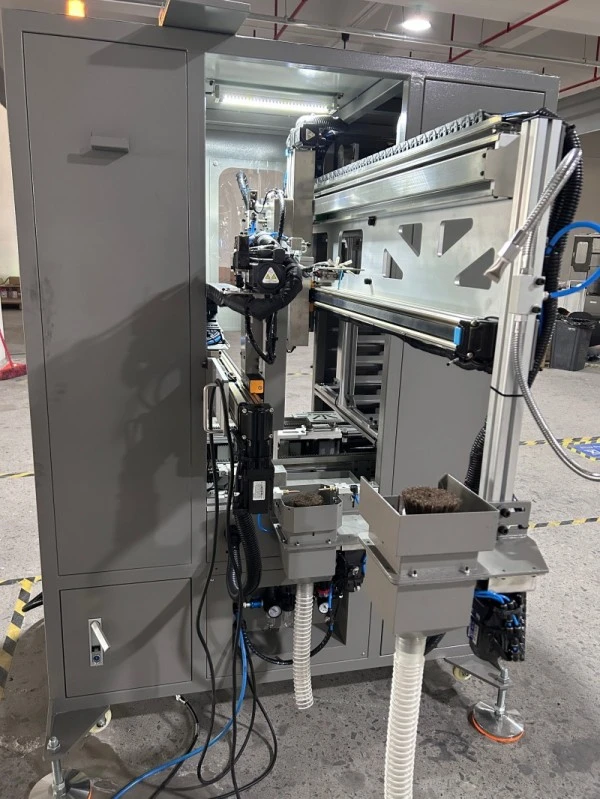
Automaatne pressijärgne töötlemine
Die-cavity osade eemaldamine
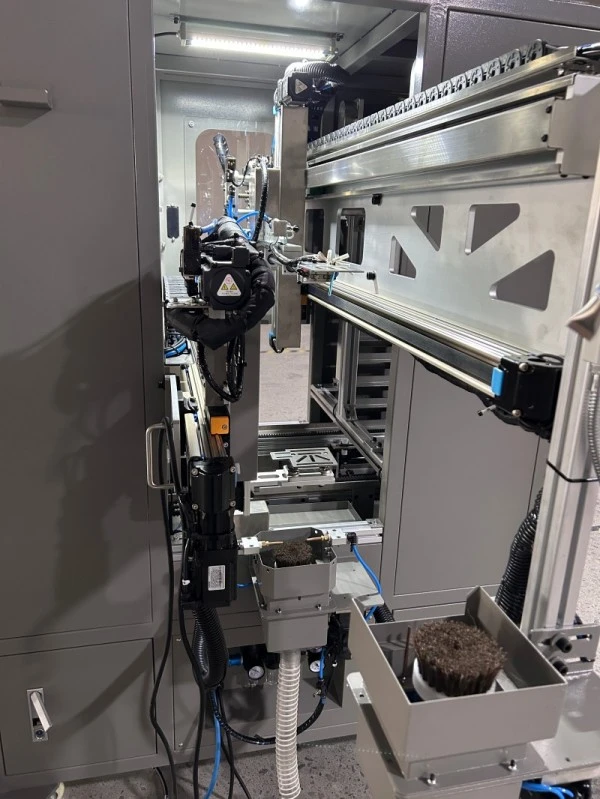
Pärast seda, kui pulbri tihenduspress on vormimistsükli lõpetanud ja vastava signaali saadab, siseneb koguja manipulaator matriitsi piirkonda, haarab rohelise tihendi ja tõmbub vormist välja.
See automaatne ülekanne vähendab operaatorite vajadust hapraid osi pressimisalalt käsitsi välja tuua. Tööjaam on ette nähtud juhtmega signaalide kaudu pressiga blokeerima ning tõrgete korral käivitab häire ja vajuta-stopp vastuse vastavalt kaasasolevale seadme konfiguratsioonile.
Haardemeetod tuleb valida vastavalt töödeldava detaili kujule, materjalile, kaalule ja pinna seisundile, et vältida deformeerumist või kahjustusi käsitsemisel.
Kahepoolne puuderharjamine
Rohelised tihendid võivad pärast vormimist säilitada lahtist pulbrit ja peenikesi. Tööjaam kasutab alumise ja ülemise pinna puhastamiseks enne kaubaalustele panemist kahte harjamisjaama.
Harjakomplektides kasutatakse peenfilamentharju reguleeritava kiirusega 0–1100 p/min. Õhupuhumine ja tolmukogumiskanal aitavad eemaldada lahti tulnud pulbri tööpiirkonnast.
See protsess aitab enne paagutamist vähendada jääkpulbrit ja väiksemaid purskeid. Tegelik puhastustulemus sõltub detaili geomeetriast, harja seadistustest ja materjali omadustest, seega peaksid ostjad protsessi valideerimise ajal hindama representatiivseid proove.
Töödeldava detaili ümberpööramine ja salve laadimine
Pärast esimest harjamisoperatsiooni kannab kogumismanipulaator detaili üle kaubaaluste manipulaatorisse. Teine manipulaator pöörab töödeldavat detaili 180° ülemise pinna puhastamiseks enne selle asetamist alusele ettenähtud kohta.
Kui rida on täidetud, liigub salv programmeeritud osade vahemaa võrra edasi. Seejärel jätkab masin ülejäänud osade paigutamist vastavalt valitud kaubaaluste mustrile.
Juhtsüsteem toetab liikumise, tõstmise, pöördenurga, kihtide virnastamise ja osade vahe parameetrite seadistusi. See võimaldab paigutust HMI kaudu reguleerida ilma igas positsioneerimisparameetris mehaanilisi muudatusi tegemata.
Haaratsi valikud ja osade ühilduvus
Neli haaramismeetodit
Erinevad rohelised kompaktid nõuavad erinevaid käsitsemisstrateegiaid. Tööjaam toetab nelja kiirelt muudetavat haardevalikut, mis võimaldab käsitsemise seadistust valida vastavalt osa konstruktsioonile.
| Haaramise meetod | Sobivad osa omadused | Valiku kaalutlused |
| Kinnitushaarats | Sobiva välisprofiiliga ja piisava vastupidavusega kinnitusjõule osad | Kinnitage kontakti asend ja kinnitusrõhk |
| Magnethaarats | Sobivad magnetilised materjalid | Kontrollige materjali reaktsiooni ja haardejõudu |
| Vaakumhaarats | Õhukeseseinalised või haprad osad, mis sobivad vaakumkogumiseks | Kinnitage saadaolev imemisala, pinna seisukord ja tihendus |
| Sisemine laiendushaarats | Sobiva sisemise auguga osad | Kinnitage ava mõõtmed ja lubatud sisemine kontaktjõud |
Need on pigem valikujuhised kui universaalsed reeglid. Tegelikku haarde sobivust tuleks kontrollida kliendi töödeldavate detailide abil, eriti õhukeseseinaliste osade, ebakorrapärase kuju ja roheliste tihendite puhul, mis on tundlikud lokaalsele survele.
Toetatud tooriku vahemik
Standardne käsitsemisvahemik hõlmab toorikuid läbimõõduga 8–60 mm, kõrgusega 3–35 mm ja maksimaalse üksikkaaluga 100 g.
Korja kõrgust saab reguleerida 1000–1400 mm ulatuses põrandast kogumisasendisse. See aitab kohandada erinevusi pressimiskõrguses, stantsiseade konfiguratsioonis ja süvendi sügavuses, olenevalt masina tegelikust paigutusest.
Loetletud mõõtmetest või kaaluvahemikust väljapoole jäävate osade puhul peaks XIAYI enne ühilduvuse kinnitamist hindama nõutavat haaratsit, liikumisulatust ja käsitsemiskorraldust.
Salve söötmine ja puhverdamine
Automaatne tühja salve varustamine
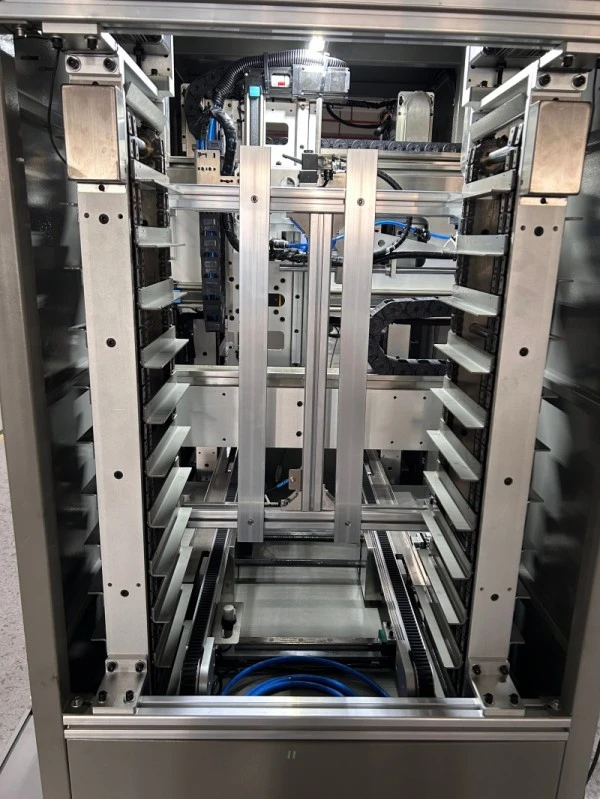
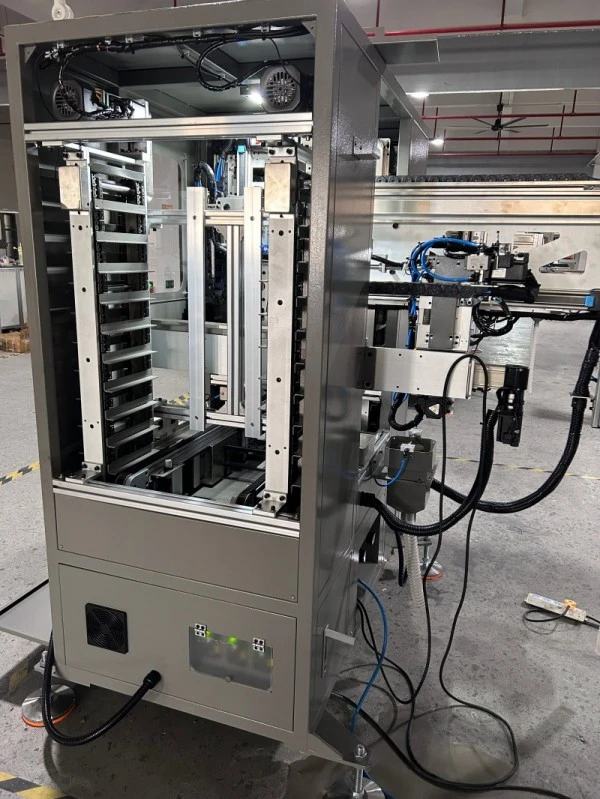
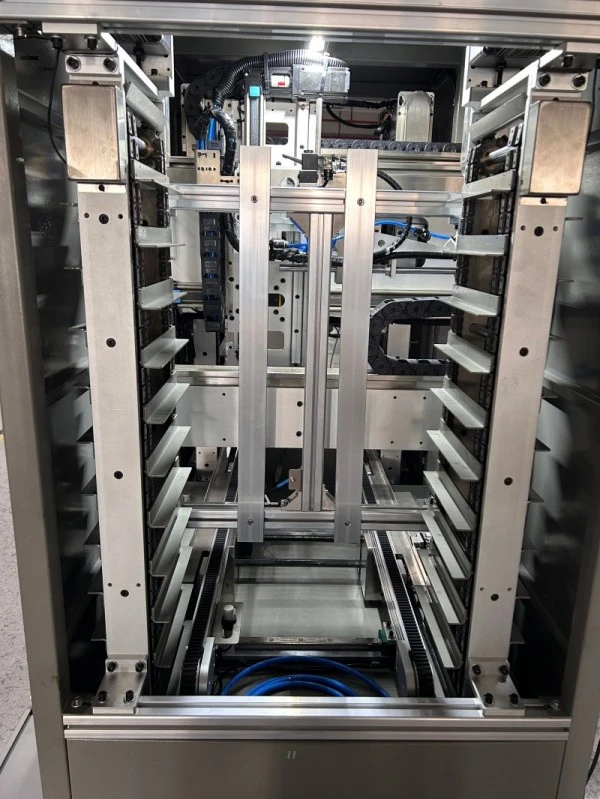
Täisautomaatne pulbermetallurgia osade käsitsemise ja kaubaalustele paigutamise masin sisaldab tühja salvega ajakirja, mille märgitud mahutavus on kuni üheksa salve. Ühilduvate salvevalikute hulka kuuluvad võrkalused, grafiitplaadid ja roostevabast terasest paagutamisalused.
Määratud salve suurusvahemik on 220–400 mm pikk ja 200–300 mm lai. Ostjad, kes kasutavad olemasolevaid salve, peaksid esitama nende mõõtmed ja füüsilise näidise ühilduvuse kontrollimiseks. Kaasasolevates nõuetes on sätestatud, et aluse põhja deformatsioon ei tohi ületada 2 mm.
Täissalve salvestusruum
When a tray is fully loaded, the conveying mechanism transfers it to the full-tray buffering section and brings an empty tray into the working position. Puhver mahutab kuni üheksa täit alust maksimaalse lubatud koormusega 80 kg.
Kui salve täis hoiuala jõuab mahutavuseni, hoiatab heli- ja visuaalne häire operaatorit, et ta eemaldaks laaditud kandikud. Selline paigutus vähendab vajadust sagedase käsitsi vahetamise järele tootmise ajal, kuigi pidev töö sõltub siiski salve õigeaegsest kogumisest ja täiendamisest.
Üleminek paagutamisprotsessile
Tööjaam on mõeldud pressijärgse käsitsemise ühendamiseks allavoolu paagutamistoimingutega. Pärast laadimist saab ühilduvad kandikud üle kanda võrkpaagutamisahju või sobivasse allavoolujaama.
Integreeritumat materjalivoogu nõudvate projektide puhul hõlmavad valikulised konfiguratsioonid AGV-aluse ülekande dokkimist, mitme pressi jaotusmoodulit ja liidest paagutamisahju laadimisjaamaga. Need valikud nõuavad projektipõhist paigutust ja tsükliaja hindamist.
Servo liikumine ja ümberlülitamine
Reguleeritavad liikumisparameetrid
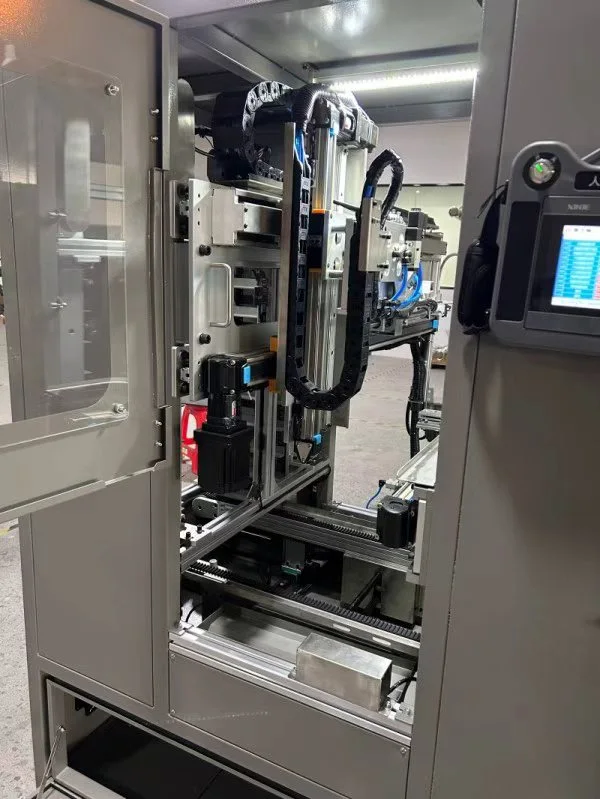
Kogumis- ja kaubaaluste teljed kasutavad servoajamiga hammasrihma mooduleid. Operaatorid saavad puuteekraaniga HMI kaudu sisestada liikumiskaugusi, tõsteasendeid, ümberpööramisnurki, kaubaaluste kihte ja osade vahekaugust.
See parameetripõhine seadistus lihtsustab kaubaaluste mustrite reguleerimist ühilduvate toodete vahel vahetamisel. Iga uue detailitüübi jaoks tuleb ikkagi ette valmistada ja valideerida sobiv programm ja haardekorraldus.
Maksimaalne märgitud virnastamiskõrgus on 60 mm. Lubatud paigutus sõltub detaili geomeetriast, kandiku paigutusest ja käsitsemisviisist; ostjad peaksid kinnitama, kas kavandatud virnastamismuster sobib nende roheliste tihenditega.
Ruumi muutuste jaoks
Kogumishaarats võib liikuda tahapoole, et jätta umbes 800 mm ruumi pressvormi reguleerimiseks ja vormi vahetamiseks. Selle funktsiooni eesmärk on muuta rutiinne tööriistatöö mugavamaks, ilma et oleks vaja kogu tööjaama eemaldada.
Enne paigaldamist kontrollige tegelikku hoolduskaugust, operaatori juurdepääsu ja masina ukse paigutust olemasoleva pressimisplaaniga.
Ohutus- ja juhtimissüsteem
Vajutage Interlocking
Täisautomaatne pulbermetallurgia osade käsitsemise ja kaubaaluste töötlemise masin ühendub pressiga juhtmega signaaliliidese kaudu, kasutades lennunduspistikut. Pressi ja käsitsemise järjestust koordineeritakse asjakohaste töösignaalide kaudu.
Vastavalt kaasasolevale konfiguratsioonile käivitab osade valimise tõrge häire ja peatab pressi. Konkreetne blokeerimisloogika, taaskäivitustingimused ja tõrke taastamise protseduur tuleks kinnitada kasutuselevõtu ajal.
Füüsiline kaitse
Masin kasutab füüsilist turvabarjääri ja läbipaistvat kaitseluugi, mille sisemine LED-valgustus parandab nähtavust töö ajal. Need funktsioonid aitavad operaatorit töömehhanismist eraldada.
Lõplikku paigaldust tuleks üle vaadata kehtivate masinate ohutusnõuete ja olemasoleva pressi paigutuse suhtes. Operaator ei tohiks blokeeringutest mööda minna ega siseneda kaitstud tööalasse, kui ohtlik liikumine on võimalik.
Standardsed tööstuslikud komponendid
Nimetatud riistvarakonfiguratsioon sisaldab XINJE PLC-d, servomootoreid ja AIRTAC-i pneumaatilisi komponente. Juhtsüsteem ühendab automaatse järjestuse puuteekraani parameetrite sisestamise ja häireviipsutega.
Hanke jaoks peavad ostjad kinnitama täpsed komponentide mudelid, elektrijoonised, varuosade saadavuse ja tarnitud konfiguratsiooni hooldusnõuded.
Tehnilised andmed
| Üksus | Spetsifikatsioon |
| Töödeldava detaili läbimõõt | 8-60 mm |
| Töödeldava detaili kõrgus | 3-35 mm |
| Maksimaalne tooriku kaal | ≤100 g |
| Reguleeritav kogumiskõrgus | 1000–1400 mm põrandast |
| Pikari horisontaalne käik | 1100 mm |
| Pikari vertikaalne käik | 450 mm |
| Kaubaaluste horisontaalne liikumine | 850 mm |
| Vertikaalne liikumine kaubaalustele | 100 mm |
| Maksimaalne virnastamiskõrgus | ≤60 mm |
| Ühilduvad salve mõõtmed | 220–400 mm × 200–300 mm |
| Tühja salve ajakirja mahutavus | Kuni 9 alust |
| Täissalve puhvermaht | Kuni 9 alust |
| Maksimaalne täissalve koormus | 80 kg |
| Harja kiirus | 0–1100 pööret minutis |
| Maksimaalne märgitud tsükli kiirus | 15 tsüklit/min |
| Toiteallikas | AC 220 V, 50 Hz |
| Kogu nimivõimsus | 2,5 kW |
| Tööõhurõhk | 0,5–0,7 MPa |
| Üldmõõtmed (L × P × K) | 1300 × 1450 × 1800 mm |
| Haaramismeetodid | Kinnitus, magnetiline, vaakum ja sisemine paisumine |
| Juhtimissüsteem | XINJE PLC + puuteekraaniga HMI |
Märkus: 15 tsüklit/min on märgitud teoreetiline maksimum, mitte garanteeritud tootmiskiirus. Tegelik toodang sõltub pressimistsüklist, osade mõõtmetest, haardemeetodist, harjamisajast ja kaubaaluste mustrist. Käitlemisjaam ei tohi ületada ühendatud pressi efektiivset võimsust.
Rakendused
TheTäisautomaatne pulbermetallurgia osade käsitsemise ja kaubaalustele paigutamise masinon ette nähtud pressijärgseks käitlemiseks pulbermetallurgia tootmiskeskkondades, sealhulgas:
Auto- ja mootorrattakomponendid:Rohelised kompaktid amortisaatorite kolbidele ja muudele sobivatele vormitud osadele.
Õliga immutatud laagrid ja puksid:Raua- ja vasepõhised laagritoorikud, mis nõuavad enne paagutamist hoolikat ülekandmist.
Hammasrattad, nukid ja konstruktsioonikomponendid:Pulbermetallurgia hammasrattad, nukid ja valitud ebakorrapärase kujuga osad ettenähtud käsitsemisvahemikus.
Pressimisel paagutamiseks tootmisliinid:Rakendused, kus rohelised tihendid tuleb eemaldada, puhastada, asetada kandikutele ja viia üle järgnevasse paagutamisprotsessi.
Ühilduvust tuleks hinnata tegeliku detaili joonise, materjali, kaalu, mõõtmete ja nõutava käsitsemissuuna alusel. Tööjaam on mõeldud FY seeria mehaaniliste pulberpresside ja hüdrauliliste servopresside jaoks, mille järelpaigaldamise sobivust hinnatakse projektipõhiselt.
Kvaliteedijuhtimine ja tugi
XIAYI on loonud kvaliteedijuhtimissüsteemi, mis on kooskõlas IATF 16949:2016 nõuetega. Ostjatele, kes nõuavad formaalset tarnija kvaliteedi dokumentatsiooni, saab hanke käigus kinnitada kehtivad süsteemidokumendid ja nende ulatus.
Iga tööjaam läbib enne tarnimist tehases koormuseta ja seotud toimimise testid. Kaasasolev dokumentatsioon sisaldab kasutusjuhendit, elektrijooniseid ja varuosade nimekirja.
XIAYI pakub ka paigaldus- ja kasutuselevõtu tuge, signaalide integreerimist kliendi pressiga ning koolitust, mis hõlmab masina kasutamist, haaratsi vahetamist, parameetrite seadistamist ja tõrkeotsingut.
Nimetatud garantiiaeg on 12 kuud. Kaug- ja kohapealne tehniline tugi on saadaval kokkulepitud teenindustingimuste alusel koos pikaajalise originaalvaruosade tarnega.
Enne tellimist saavad ostjad esitada osade joonised ja pressimudeli, et XIAYI saaks hinnata haardemeetodit, salve spetsifikatsiooni, liidese nõudeid ja eeldatavat tootmistsüklit.
Korduma kippuvad küsimused
Kas tööjaama saab paigaldada olemasolevale pulberpressimispressile?
Jah, moderniseerimisprojekte saab hinnata. XIAYI vajab pressimudelit, stantsi kõrgust, kogumiskõrgust ja saadaoleva signaaliliidese üksikasju. Mõned vanemad pressid võivad vajada signaali teisendusmoodulit, enne kui usaldusväärne integreerimine on võimalik.
Kas üks tööjaam saab teenindada mitut pressi?
Standardkonfiguratsioon on ette nähtud ühe pressi teenindamiseks. Mitme pressiga paigutus nõuab kohandatud jaotusmoodulit ja tsükliaegade, pressivahede, osavoolu ja nõutava käitlemisvõimsuse hindamist.
Kuidas valida haaramismeetodit?
Valik sõltub tooriku geomeetriast, materjalist ja tugevusest rohelises olekus. Kinnitus-, magnet-, vaakum- ja sisemine paisumishaardehaaret esitavad erinevad nõuded. Osajooniste või näidiste esitamine võimaldab haardelahendust enne tootmist hinnata.
Kas ma pean kasutama grafiidist aluseid?
Ei. Nimetatud ühilduvate salvevalikute hulka kuuluvad võrkalused, grafiitplaadid ja roostevabast terasest alused. Kandik peaks jääma määratud mõõtmete vahemikku ja põhja deformatsioon ei tohi vastavalt kaasasolevatele nõuetele ületada 2 mm. Olemasolevate kandikute sobivust ja stabiilsust tuleb enne kasutamist kontrollida.
Kas masin suudab pidevalt saavutada 15 tsüklit minutis?
Viisteist tsüklit minutis on teatatud teoreetiline maksimum. Saavutatav tootmismäär sõltub pressimistsüklist, tooriku mõõtmetest, haarde- ja vabastamisajast, harjamisnõuetest ja kaubaaluste mustrist. Lõplikku tsükli kiirust tuleks kinnitada tüüpiliste osadega katsetamise teel.
Millist rutiinset hooldust on vaja?
Rutiinne hooldus hõlmab kogunenud pulbri eemaldamist harjadelt ja tööpiirkonnast, pneumaatiliste ühenduste kontrollimist, servomoodulite määrimist vastavalt hooldusgraafikule ja haaratsite kulumise kontrollimist. Soovitatavad hooldusintervallid tuleks kinnitada masina kasutusjuhendis.
Küsige käsitlemislahendust
Kui plaanite uut pulbermetallurgia tootmisliini või uuendate olemasolevat pressi, saab XIAYI hinnata käsitsemisnõudeid teie komponentide ja seadmete teabe põhjal.
Praktilise ettepaneku toetamiseks esitage tooriku joonis, materjal, mõõtmed, kaal, praegune pressimudel, pressimistsükli aeg, aluse mõõtmed ja sihttoodangu maht. See teave aitab kindlaks teha, kas standardkonfiguratsioon on sobiv või on vaja kohandatud haaramist, salve käsitsemist või mitme pressi integreerimist.
Seotud kategooria
Saada päring
Kontaktinfo
-
Aadress
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei piirkond, Ningbo linn, Zhejiangi provints, Hiina
-
Tel
-
Meil
Hankige oma amortisaatorite osade jaoks kohandatud pakkumine
Miks globaalsed ostjad valivad Ningbo Xiayi:
✓ IATF 16949 sertifitseeritud – defektide määr on rangelt kontrollitud alla 0,1%.
✓ Täiskategooria tarnimine – kolvid, vardad, vedrud, stantsid ja kummiosad.
✓ Teadus- ja arendustegevuse tugi – kohandatud pulbermetallurgia valemid ja 7–10-päevane kiire prototüüpimine.
✓ Tõestatud võimsus – 50 miljonit südamikukolvi toodetakse aastas ülemaailmsetele originaalseadmete tootjatele.
Kas olete alustamiseks valmis? Täitke allolev vorm ja meie insenerimeeskond vastab 24 tunni jooksul kohandatud soovitusega.
Seotud tooted

Uudiste soovitused