- Kodu
- Meie kohta
- Tooted
- Uudised
- Laadi alla
- Saada päring
- Võtke meiega ühendust
Eesti Keel
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Tooted
Tarnime täiskategooria amortisaatorite komponente, sealhulgas kolvid, stantsid, kummitihendid, kolvivardad, vedrud ja isearendatud riba-/soontepingid.


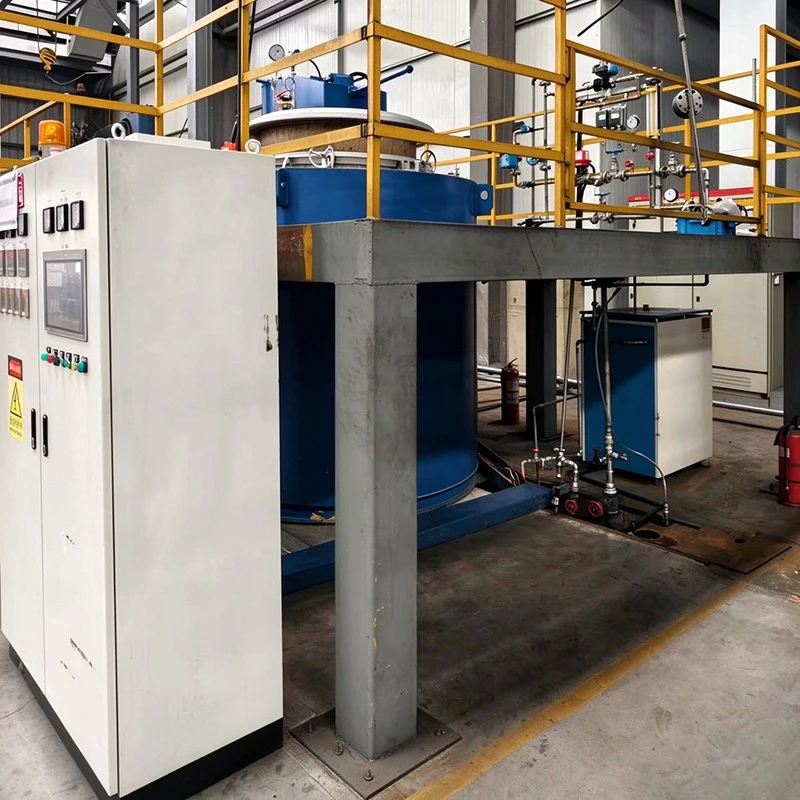
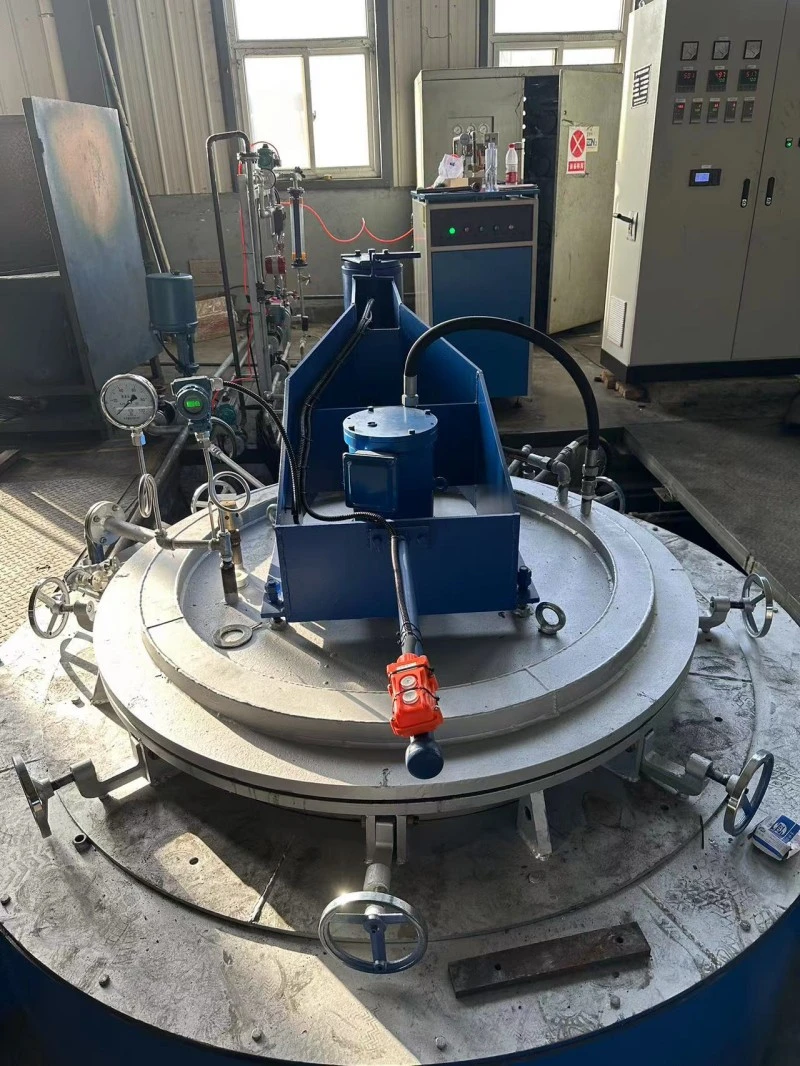
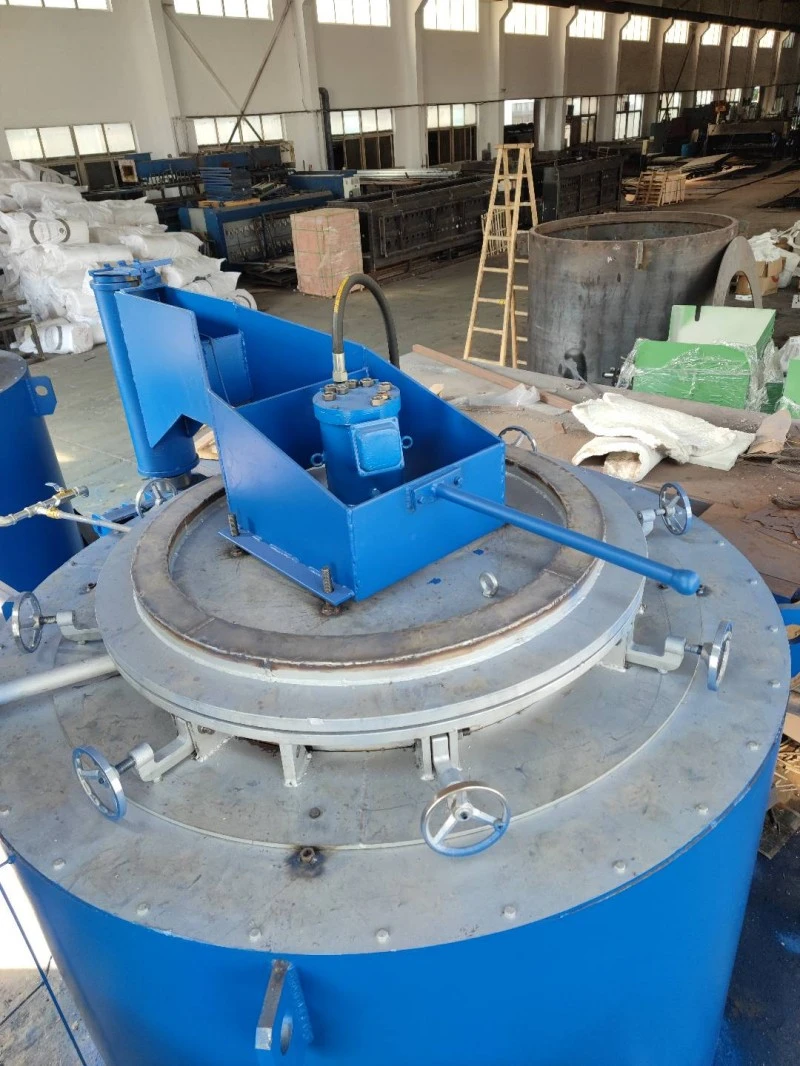
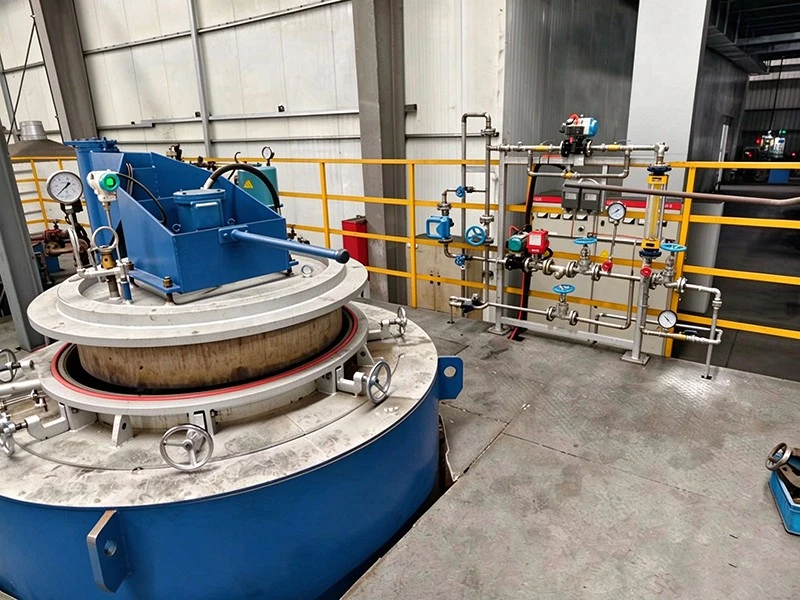
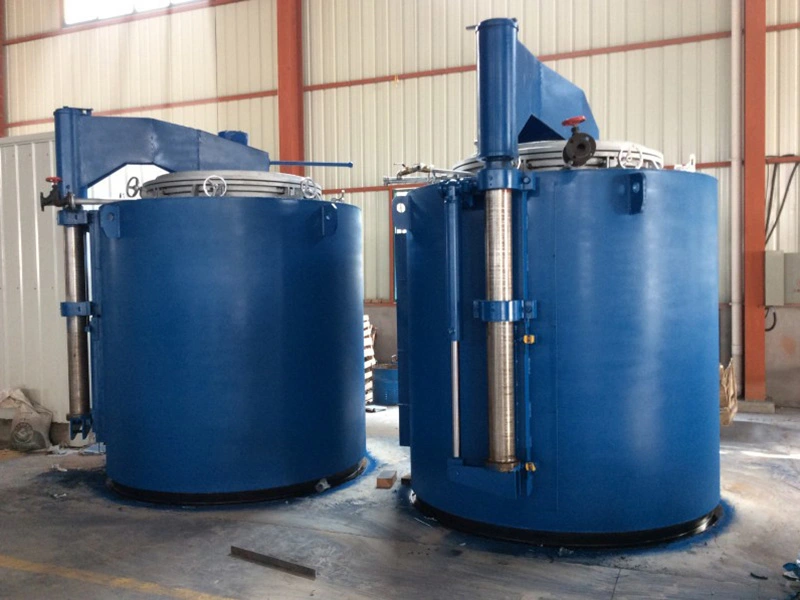
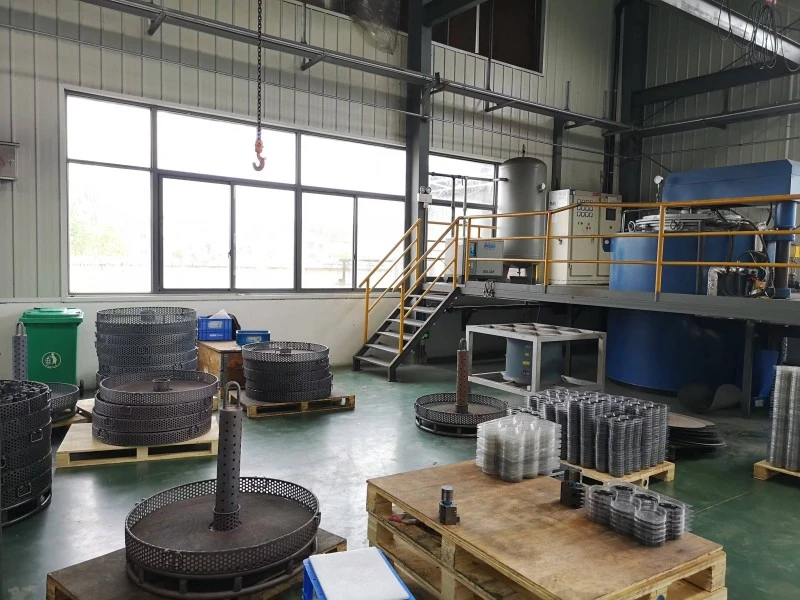
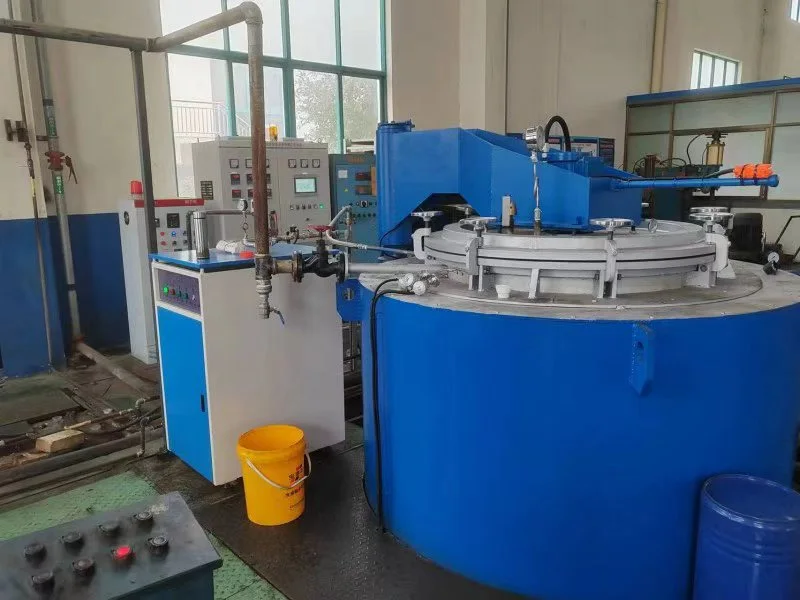
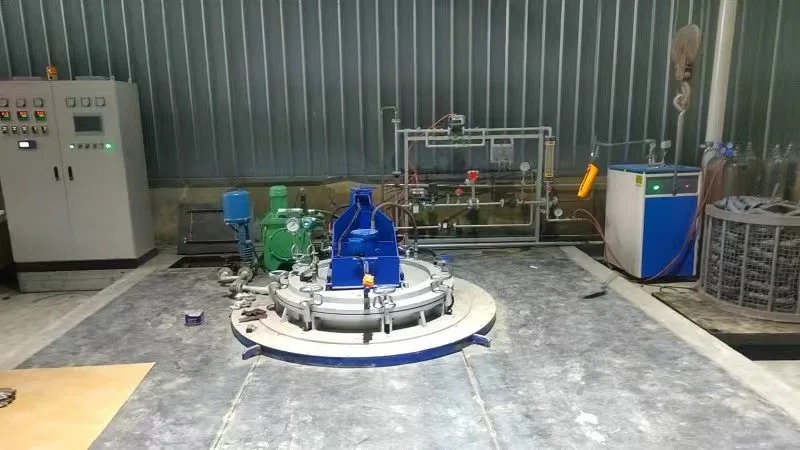
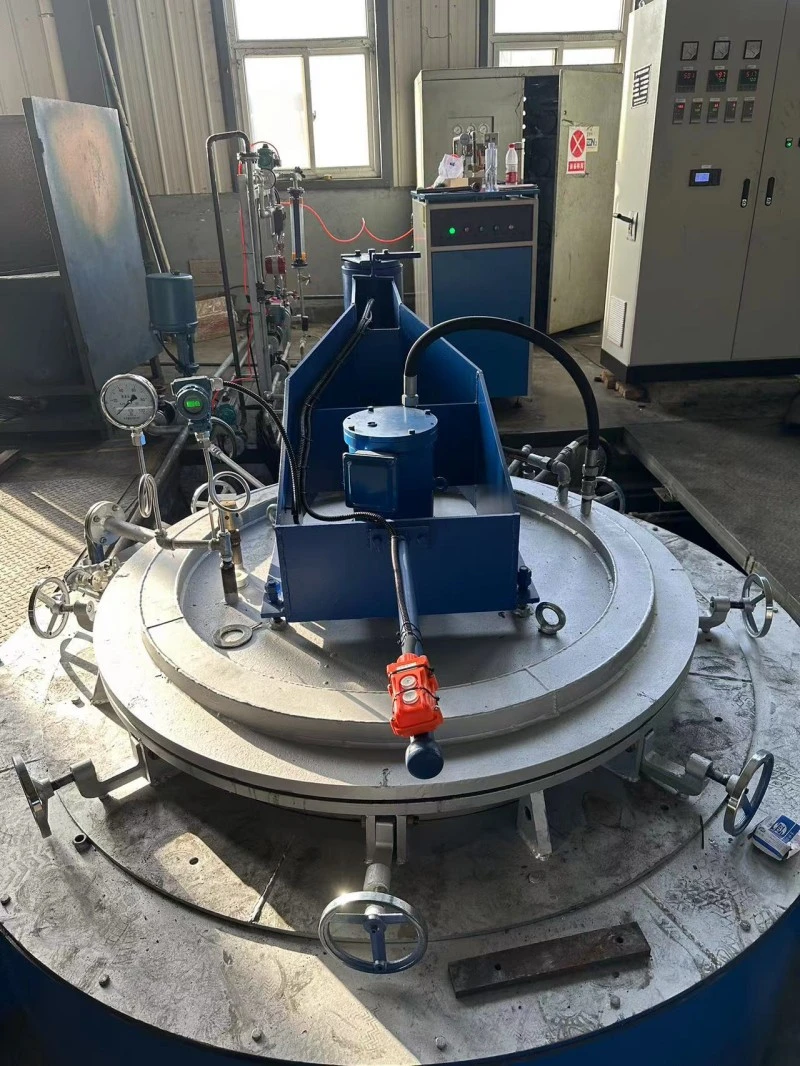
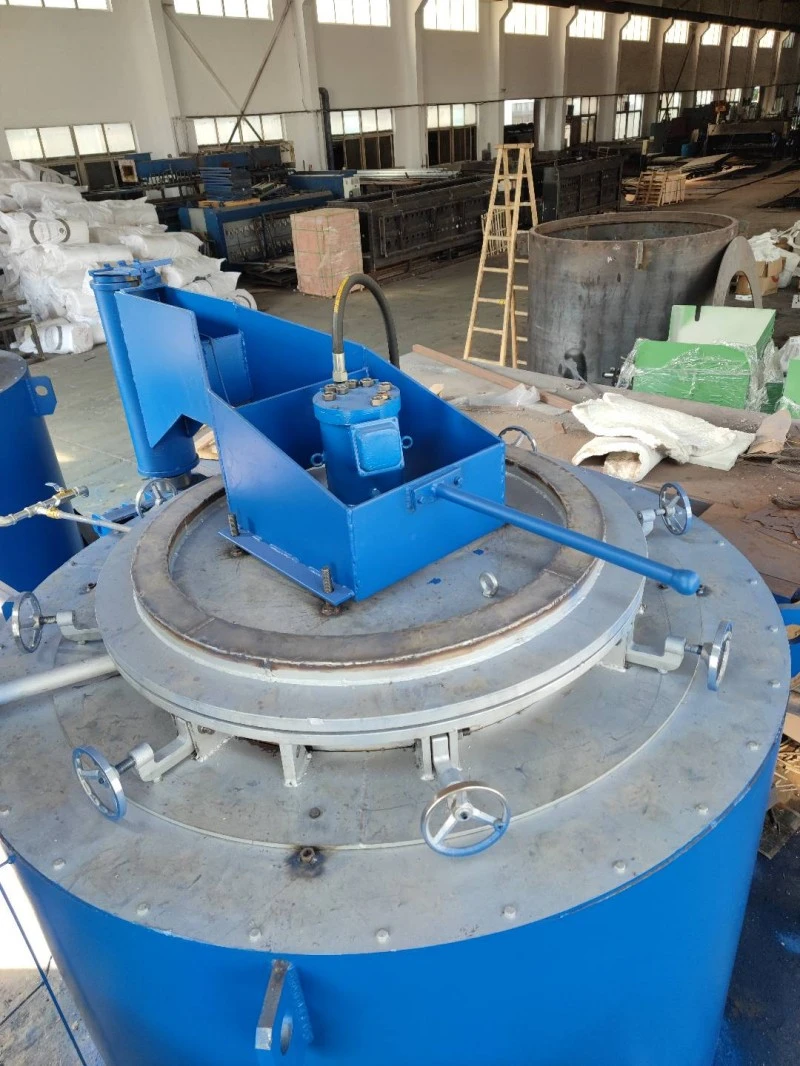
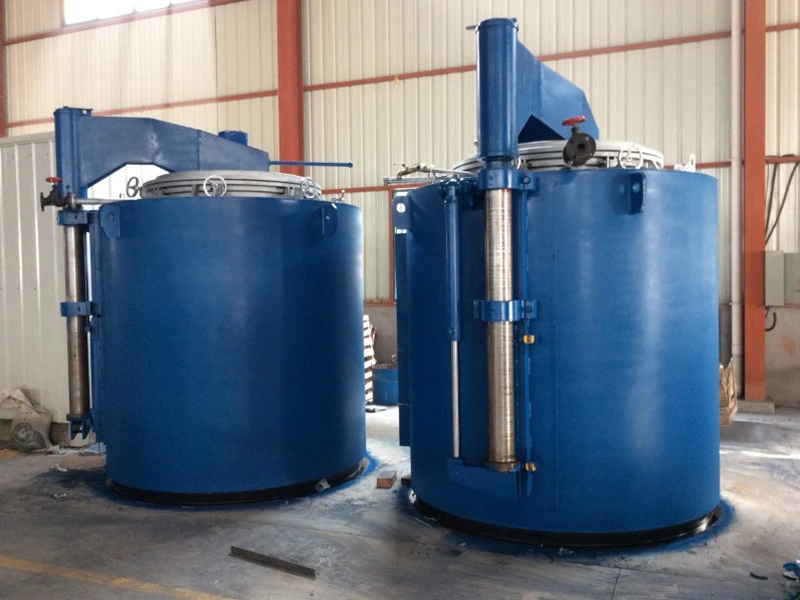
Täisautomaatne pulbermetallurgia aurutöötlusahi
XIAYI täisautomaatne pulbermetallurgia aurutöötlusahi on mõeldud mustade pulbermetallurgia komponentide auruga töötlemiseks pärast paagutamist. Reguleerides ahju temperatuuri, auru voolu, siserõhku ja lämmastikuatmosfääri, toetab süsteem sobivate mustade tahkete osakeste osade pinna oksüdatsiooni ja mustaks muutmist.
Aurutöötlusprotsess võib moodustada sobivate paagutatud komponentide pinnale oksiidikihi, mis aitab parandada korrosioonikindlust ja kulumiskindlust. Täisautomaatset pulbermetallurgia aurutöötlusahju saab kasutada ka pooride sulgemiseks, kui materjal, poorsus, geomeetria ja protsessitingimused on sobivad. Kuna töötlemistulemused sõltuvad konkreetsest komponendist ja materjalist, soovitab XIAYI enne tootmise heakskiitmist proove testida.
XIAYI kasutab PLC-põhist automaatset protsessijuhtimist, et koordineerida lämmastiku puhastamist, aurutöötlust ja lämmastikuga puhastamist enne mahalaadimist. Kolm sõltumatult juhitavat küttetsooni, automaatne auruvoolu reguleerimine ja suletud ahelaga ahju rõhu reguleerimine võimaldavad protsessil töötada vastavalt programmeeritud parameetritele.
Aurutöötlus rauast tahkete osakeste osadele
Aurutöötlust kasutatakse peamiselt siis, kui paagutatud musta pulbermetallurgia komponent vajab pärast paagutamist pinnaomaduste täiendavat parandamist.
Pinna mustamine
Kontrollitud aurutöötlus võib tekitada sobivatele raudmetallide tahkete osakeste komponentidele oksiidikihi, luues pinna mustaks muutmise ja pakkudes täiendavat pinnakaitset.
Korrosioonikindlus
Saadud oksiidikiht võib aidata parandada korrosioonikindlust võrreldes töötlemata pinnaga. Tegelik paranemine sõltub materjali koostisest, poorsusest, eeltöötluse seisukorrast ja valideeritud protsessiparameetritest.
Kulumiskindlus
Sobivate raudkomponentide puhul võib aurutöötlus toetada ka paremat kulumiskindlust. Lõpptulemust tuleks hinnata näidistestimise teel vastavalt kliendi taotluse nõuetele.
Pooride tihendamine
Protsessi võib kaaluda sobivate paagutatud osade pooride tihendamiseks. Tõhusus sõltub tugevalt komponendi pooride struktuurist ja materjali omadustest.
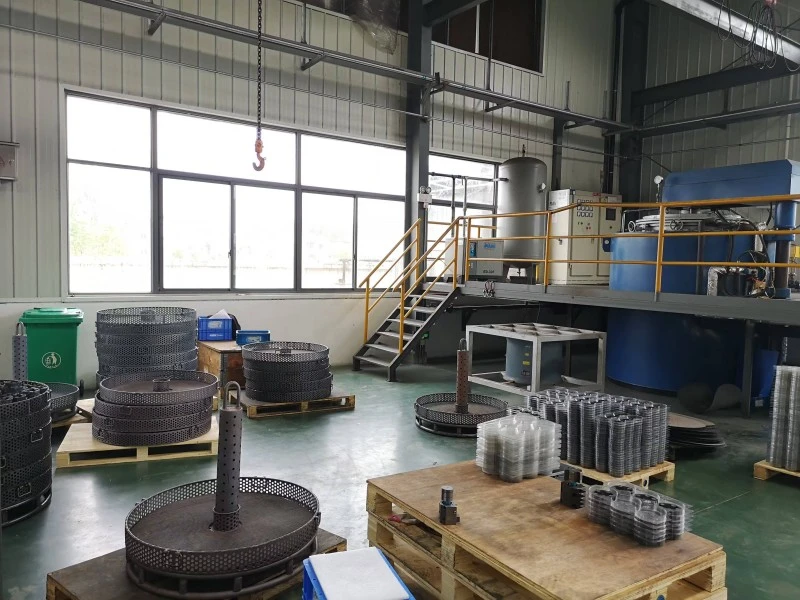
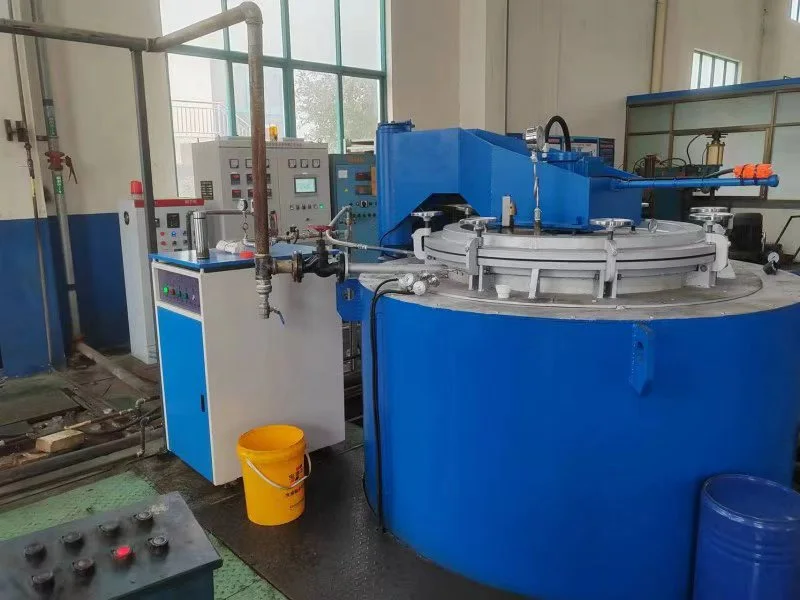
Kolmetsooniline küte
Temperatuuri reguleerimine on jagatud ülemiseks, keskmiseks ja alumiseks küttetsooniks, nii et iga sektsiooni saab iseseisvalt reguleerida.
Sõltumatu tsooni juhtimine
Igal küttetsoonil on sõltumatu temperatuuriregulaator. See võimaldab protsessi retseptiga kehtestada erinevad kuumutamis- või hoidmistingimused, kui töötlemisprotsess seda nõuab.
PID määrus
Küttesüsteem kasutab PID-regulatsiooni null-ristlülitusega pooljuhtreleede kaudu. See tagab kütteprotsessi ajal kontrollitud väljundvõimsuse.
Tühja ahju ühtlus
Kaasasolevas tehnilises lepingus on kindlaks määratud tühja ahju temperatuuri ühtlus≤ ±5°C temperatuuril 600°C.
See spetsifikatsioon kehtib tühja ahju katsetingimuste kohta ja seda ei tohiks käsitleda täislaaditud tootmisahju garanteeritud ühtluse väärtusena. Koormatud ahju jõudlust tuleks hinnata vastavalt osadele ja laadimiskorraldusele.
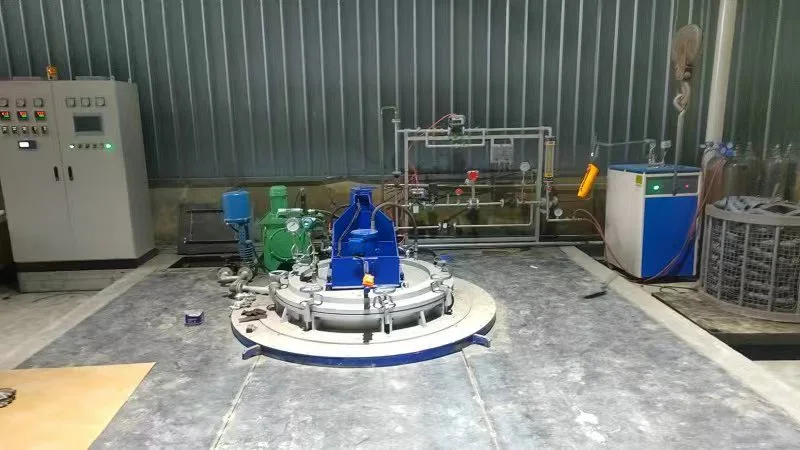
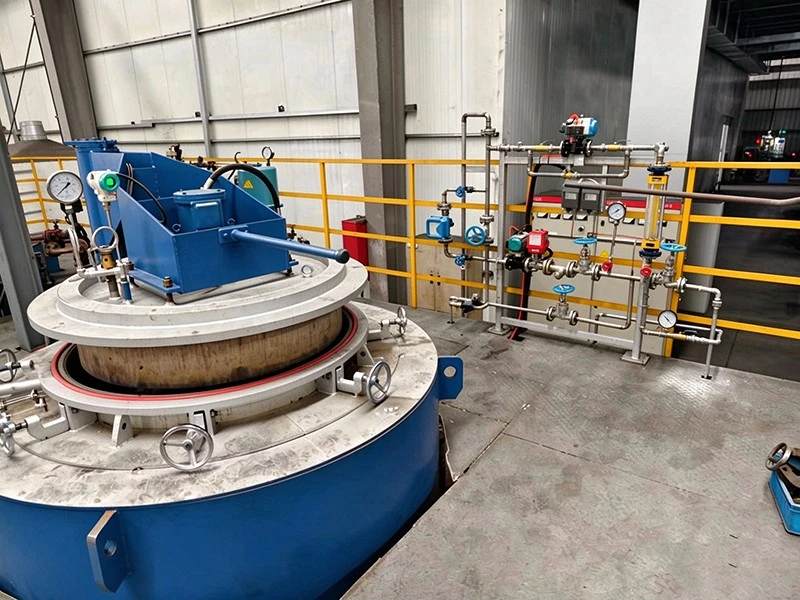
Auru ja rõhu juhtimine
Korratavate ravitulemuste saavutamiseks on olulised stabiilsed aurutingimused. Seetõttu ühendab süsteem automaatse auruvoolu reguleerimise ahju rõhu juhtimisega.
Automaatne auruvool
Auruvoolu saab automaatselt reguleerida vastavalt programmeeritud protsessile. Seadme spetsifikatsioonis on loetletud auruvarustus0,4 MPa ja 15 m³/h.
Suletud ahelaga rõhukontroll
Rõhuandur, rõhuregulaator ja mootoriga väljalaskeklapp moodustavad suletud ahelaga juhtimissüsteemi, mis aitab säilitada vajalikku ahju rõhku.
Loetletud maksimaalne ahju rõhk on50 kPa.
Survekaitse
Süsteem sisaldab ülerõhu alandamise kaitset, samuti lämmastiku ja auru rõhu jälgimist. Need funktsioonid aitavad operaatoritel tuvastada ebatavalisi rõhutingimusi töötamise ajal.
Lämmastiku puhastamise järjestus
Lämmastik lülitatakse programmeeritud töötlemistsüklisse, mitte ei käsitleta seda täiesti eraldiseisva käsitsi toiminguna.
Enne aurutöötlust
Programmeeritud tsükkel võib alata lämmastikupuhastusega enne aurutöötlusetappi. See võimaldab valmistada ahju atmosfääri vastavalt kinnitatud protsessiretseptile.
Protsessi vahetamise ajal
PLC-süsteem haldab üleminekut lämmastiku ja auru vahel vastavalt programmeeritud käivitus- ja seiskamisaegadele.
Enne mahalaadimist
Enne mahalaadimist võib uuesti läbi viia lämmastikupuhastuse. See lõpetab programmeeritud ravijada enne, kui operaator või automaatne käsitsemissüsteem eemaldab töödeldud osad.
PLC retseptihaldus
TheTäisautomaatne pulbermetallurgia aurutöötlusahikasutab PLC-põhist juhtimissüsteemi koos HMI liidesega protsesside tsentraliseeritud toimimiseks.
Temperatuur ja hoidmisaeg
Operaatorid saavad vastavalt kinnitatud töötlemisretseptile määrata kolme kuumutustsooni temperatuuriparameetrid ja kütte- või hoidmisajad.
Auru ja rõhu parameetrid
Auruvoolu ja ahju rõhku saab konfigureerida töötlemisprotsessi osana.
Lämmastiku ajastus
Lämmastiku tarnimise algus- ja seiskamisaegu saab programmeerida tsükli erinevatele etappidele.
Alarmi seaded
Häirete temperatuure ja seadmete häireid saab konfigureerida juhtsüsteemi kaudu. Heli- ja visuaalsed häired näitavad protsessi lõppemist või ebatavalisi tingimusi.
Töötle andmeid HMI-s
Tootmismeeskondade jaoks on kvaliteedihälvete uurimisel oluline teada, mis ravitsükli jooksul juhtus.
Reaalajas temperatuur
HMI kuvab iga küttetsooni temperatuuri, et operaatorid saaksid jälgida hetkesoojust.
Rõhk ja auruvool
Töötamise ajal kuvatakse ahju praegune rõhk ja auruvool, mis võimaldab operaatoritel tuvastada protsessi kõrvalekaldeid.
Töötle kirjeid
Süsteem salvestab asjakohased tööparameetrid ja veateabe. Need kirjed võivad toetada tootmise jälgimist ja sellele järgnevat protsessi ülevaatust.
Ahju kaas ja jahutus
Ahju kaanel on hüdrauliline tõstekonstruktsioon, mis on ette nähtud korduvaks avamiseks ja sulgemiseks tootmise ajal.
Hüdrauliline kaane tõstmine
Hüdrauliline tõstmine võimaldab ahju kaane kontrollitud liikumist laadimise, mahalaadimise ja hooldustööde ajal.
Tihendusstruktuur
Kaanel on kasutatud kuumakindlat tihendusstruktuuri, mis on loodud kõrge temperatuuriga aurutöötluskeskkonna jaoks.
Vesijahutus
Vesijahutuskomponendid on kaasatud ahju kaane konstruktsiooni. Varustus sisaldab ka kaanesüsteemi ülerõhukaitset.
Peamised tehnilised andmed
Järgmised andmed põhinevadφ1200 × 900kaasasolevas tehnilises lepingus loetletud mudel. Lõplik konfiguratsioon tuleks kinnitada vastavalt kliendi osadele, tootmisvõimsusele ja protsessi nõuetele.
| Parameeter | Spetsifikatsioon |
| Mudel | φ1200 × 900 |
| Ahjukambri mõõtmed | φ1200 × 900 mm |
| Kambri materjal | SUS 321, mis on loetletud spetsifikatsioonide tabelis; 1Cr18Ni9Ti, mis on loetletud struktuurikirjelduses |
| Kambri seina paksus | Külgsein: 8 mm; põhi: 10 mm |
| Maksimaalne töötemperatuur | 650 °C |
| Küttevõimsus | u. 142 kW |
| Aurugeneraatori võimsus | 36 kW |
| Maksimaalne ahju rõhk | 50 kPa |
| Temperatuuri reguleerimise tsoonid | Upper, middle and lower |
| Temperatuuri reguleerimise meetod | PID reguleerimine ja null-risti pooljuhtvõimsuse juhtimine |
| Juhtimissüsteem | PLC-põhine automaatne protsessijuhtimine |
| Operaatoriliides | Hiinakeelne HMI |
| Tühja ahju temperatuuri ühtlus | ≤ ±5°C temperatuuril 600°C |
| Lämmastikuga varustamine | 0,05 MPa, 15 m³/h |
| Auruvarustus | 0,4 MPa, 15 m³/h |
| Suruõhk | 0,6–0,8 MPa |
| Jahutusvesi | 0,3 MPa, 1 m³/h |
Oluline hankemärkus:Kaasasolevas lepingus on erinevates osades loetletud erinevad kambrimaterjalide tähistused. Seetõttu tuleks kambri lõplik materjal enne ostmist kirjalikult kinnitada. Tegelik töötlemistemperatuur, kandevõime, tsükliaeg ja töötlemise tulemused sõltuvad konkreetsetest osadest ja valideeritud protsessiparameetritest.
Rakendused pulbermetallurgias
TheTäisautomaatne pulbermetallurgia aurutöötlusahion mõeldud sobivate raudmetalli paagutatud komponentide jaoks, mis vajavad kontrollitud aurutöötlust.
Autotööstuse PM komponendid
Sobivate autode musta pulbermetallurgia konstruktsioonikomponente saab hinnata mustamise või korrosioonikindluse parandamise osas.
Mootorratta komponendid
Mootorrataste rakendustes kasutatavate mustmetallide pulbermetallurgia osi võib kaaluda siis, kui materjali ja komponendi struktuur on auruga töötlemiseks kontrollitud.
Paagutatud konstruktsiooniosad
Sobivad võivad olla ka paagutatud konstruktsioonikomponendid, mis vajavad pinnaomaduste parandamist või pooride sulgemist.
Muud rauast paagutatud tooted
Teisi rakendusi saab hinnata materjali koostise, poorsuse, geomeetria ja mõõtmete põhjal. Mitte iga pulbermetallurgia materjal või komponent ei sobi sama aurutöötlusprotsessi jaoks.
Tehase kommunaalteenuste nõuded
Enne seadmete tellimist peaksid ostjad kinnitama, et tehas suudab tagada vajalikud kommunaalteenused, paigalduspinna ja toetava infrastruktuuri.
Paigaldusruum
Tehniline kokkulepe soovitab paigaldusalaks rohkem kui4000 × 3000 mm. Lõplik vundament ja juhtkapi paigutus peaksid järgima seadme vundamendi joonist.
Lämmastik ja aur
Loetletud lämmastikuvajadus on0,05 MPa, 15 m³/h, samas kui auruvajadus on0,4 MPa, 15 m³/h. A36 kW aurugeneraatoron loetletud ka seadmete konfiguratsioonis.
Suruõhk ja jahutusvesi
Suruõhu nõue on0,6–0,8 MPa, samas kui jahutusvesi on määratud aadressil0,3 MPa ja 1 m³/h.
Saidi infrastruktuur
Paigalduskohas peaks olema ka elektrivool, drenaaž, väljalasketorustik ning piisavalt ruumi seadmete paigaldamiseks ja hooldamiseks.
Enne paigaldamist tuleb tarnijaga kinnitada lõplikud ühenduse spetsifikatsioonid, torustiku paigutus, väljalaskekorraldus ja ohutusnõuded.
Automatiseeritud ravitsükkel
Automatiseerimine vähendab operaatorite vajadust üksikute protsessietappide vahel käsitsi ümber lülituda.
Programmeeritud protsessi etapid
PLC saab kooskõlastatud retsepti järgi kooskõlastada lämmastikuga puhastamist, aurutöötlust ja lämmastikuga puhastamist enne mahalaadimist.
Tsentraliseeritud operatsioon
Temperatuuri, ahju rõhku, auruvoolu ja protsessi ajastust saab hallata ühe juhtliidese kaudu.
Korratavad retseptid
Valideeritud protsessiretsepte saab salvestada ja heakskiidetud osade ja protsessitingimuste jaoks uuesti kasutada, mis aitab vähendada käsitsi parameetrite seadistamise vigu.
Tootmise jälgimine
Tööandmed ja häireteave võimaldavad operaatoritel protsessitingimusi üle vaadata ja tootmisprobleeme uurida.
Tegelikku läbilaskevõimet, energiatarbimist, laadimisvõimsust ja töötlemise kvaliteeti tuleks hinnata pigem osa mõõtmete, laadimiskorralduse, tsükliaja ja tehasetingimuste kui ainult nimivõimsuse järgi.
Hinnapakkumiseks vajalik teave
Enne hinnapakkumise küsimistTäisautomaatne pulbermetallurgia aurutöötlusahi, peaksid ostjad andma tarnijale piisavalt teavet, et hinnata kambri suurust ja protsessi konfiguratsiooni.
Osa teave
Esitage detaili materjal, tootejoonised, mõõtmed ja individuaalne kaal.
Tootmisnõuded
Määrake vajalik partii laadimiskogus, tootmisvõimsus, töövahetused ja sihttsükli aeg.
Ravi eesmärk
Tehke selgelt kindlaks, kas eesmärk on pinna mustamine, korrosioonikindluse parandamine, kulumiskindluse parandamine või pooride tihendamine.
Existing Process Data
Kui osad on juba tootmises, esitage praegused protsessiparameetrid ja teadaolevad kvaliteediprobleemid.
Saadaolevad kommunaalteenused
Tagage tehases saadaolevad elektri-, lämmastiku-, auru-, suruõhu- ja jahutusvee tingimused.
See teave aitab XIAYI-l enne lõpliku konfiguratsiooni kinnitamist hinnata kambri mõõtmeid, laadimiskorraldust, protsessi retsepte ja kasulikke nõudeid.
Paigaldus ja tehniline tugi
XIAYI võib pakkuda tehnilist dokumentatsiooni ja tuge seadmete paigaldamiseks, kasutuselevõtuks ja operaatorite koolitamiseks.
Tehnilised dokumendid
Dokumentatsioonipakett võib sisaldada vundamendijooniseid, üldkooste jooniseid, kulumisosade jooniseid, elektrijuhtimisskeeme, instrumentide sertifikaate, käsiraamatuid, kasutusjuhendit ja põhikomponentide loetelu.
Kasutuselevõtt
Paigaldamise, kasutuselevõtu ja käivitamise saab korraldada pärast seda, kui seadmed on paigutatud ja kliendi asukoht on valmis.
Operaatorkoolitus
Koolitus võib hõlmata seadmete kasutamist, protsesside täitmist ja põhilisi tööprotseduure.
Enne projekti elluviimist peaksid mõlemad pooled selgelt määratlema vastutuse ja vastuvõtunõuded elektri, vee, lämmastiku, auru, suruõhu, drenaaži, väljalasketorustiku ja tõsteseadmete osas.
Korduma kippuvad küsimused
Milliseid tooteid saab see ahi töödelda?
See on mõeldud peamiselt sobivate musta pulbermetallurgia komponentide jaoks, mis vajavad aurutöötlust, näiteks osad, mis vajavad mustamist, korrosioonikindluse parandamist või pooride tihendamist.
Milliseid eeliseid võib aurutöötlus pakkuda?
See võib moodustada oksiidikihi sobivatele mustade tahkete osakeste osadele ning aidata parandada korrosiooni- ja kulumiskindlust. See võib toetada ka pooride sulgemise rakendusi.
Mis on temperatuuri ühtlus?
Tehniline leping täpsustab≤ ±5°C 600°C juures tühja ahju katsetingimustes. Koormatud ahju jõudlust tuleks hinnata eraldi.
Kuidas on raviprotsess automatiseeritud?
PLC ja HMI juhttemperatuur, kuumutamisaeg, auruvool, ahju rõhk ja lämmastiku lülitamine vastavalt programmeeritud retseptile.
Milliseid kommunaalteenuseid on vaja?
Loetletud nõuded hõlmavad lämmastikku, auru, suruõhku, jahutusvett ja elektrienergiat koos sobivate äravoolu- ja väljalaskeseadmetega.
Kas erineva suurusega PM-osasid saab töödelda?
Sobivus sõltub kambri mõõtmetest, osa geomeetriast, laadimiskorraldusest ja protsessi nõuetest. Enne tootmise heakskiitmist on soovitatav teha tootejoonised ja proovide testimine.
Seotud kategooria
Saada päring
Kontaktinfo
-
Aadress
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei piirkond, Ningbo linn, Zhejiangi provints, Hiina
-
Tel
-
Meil
Hankige oma amortisaatorite osade jaoks kohandatud pakkumine
Miks globaalsed ostjad valivad Ningbo Xiayi:
✓ IATF 16949 sertifitseeritud – defektide määr on rangelt kontrollitud alla 0,1%.
✓ Täiskategooria tarnimine – kolvid, vardad, vedrud, stantsid ja kummiosad.
✓ Teadus- ja arendustegevuse tugi – kohandatud pulbermetallurgia valemid ja 7–10-päevane kiire prototüüpimine.
✓ Tõestatud võimsus – 50 miljonit südamikukolvi toodetakse aastas ülemaailmsetele originaalseadmete tootjatele.
Kas olete alustamiseks valmis? Täitke allolev vorm ja meie insenerimeeskond vastab 24 tunni jooksul kohandatud soovitusega.
Seotud tooted

Uudiste soovitused